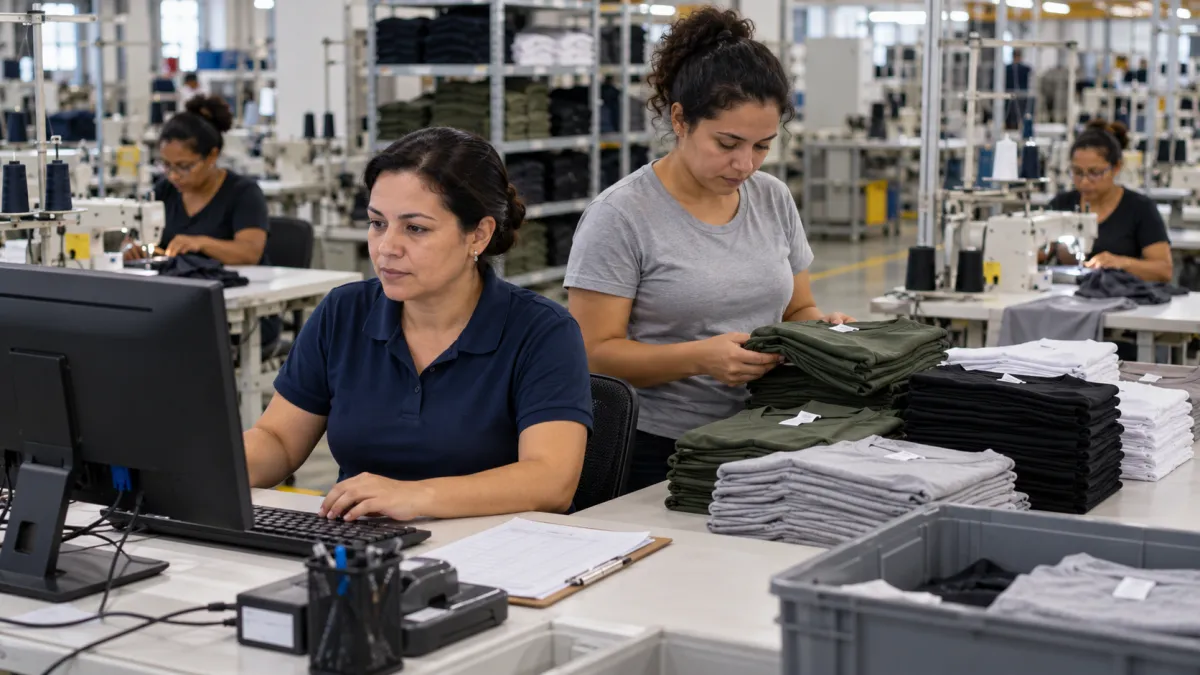
Uma ordem de produção prevê 500 camisetas, o setor de corte informa que concluiu todas as peças, mas a costura recebe material suficiente para montar apenas 480 unidades. Onde ficaram as outras 20? Situações como essa são comuns em confecções que não possuem um acompanhamento consistente da movimentação dos lotes. O problema pode estar na separação das peças, na identificação dos pacotes, no transporte interno ou até em registros incorretos. Para evitar que peças desapareçam entre o corte e a costura, é necessário identificar cada lote, conferir as quantidades nas transferências e registrar as diferenças assim que forem encontradas. Com procedimentos bem definidos e informações confiáveis, a empresa consegue localizar divergências mais rapidamente, reduzir retrabalhos e melhorar a previsibilidade da produção.
O ponto principal é simples: não basta saber quantas peças foram cortadas. É preciso acompanhar quantas foram entregues, recebidas, processadas e aprovadas em cada etapa.
Neste artigo, você vai entender:
-
Por que surgem diferenças entre as quantidades cortadas e costuradas.
-
Como identificar onde as peças estão sendo perdidas ou ficando paradas.
-
Quais informações precisam acompanhar cada lote de produção.
-
Como organizar a entrega e o recebimento de peças entre setores.
-
Quais indicadores ajudam a identificar perdas, atrasos e retrabalhos.
-
Quando um sistema de gestão pode facilitar o acompanhamento da confecção.
Por Que as Peças Somem Entre o Corte e a Costura?
As peças nem sempre desaparecem fisicamente. Muitas vezes, estão armazenadas no lugar errado, misturadas com outros pedidos ou aguardando alguma operação sem que a equipe saiba exatamente onde encontrá-las.
Em uma confecção, o corte transforma o tecido em partes que posteriormente serão montadas. Dependendo do modelo, uma única roupa pode exigir frente, costas, mangas, golas, bolsos e outros componentes.
Por isso, controlar somente o número de partes cortadas pode gerar interpretações equivocadas. É necessário distinguir quantidade de componentes, conjuntos completos e unidades de roupas previstas.
Imagine que uma fábrica esteja produzindo 300 camisetas. O corte concluiu 300 frentes, 300 costas e 600 mangas. Se um pacote contendo 20 frentes for encaminhado para outra ordem, a costura poderá ficar com material suficiente para montar apenas 280 camisetas, mesmo que os demais componentes estejam disponíveis.
Nesse caso, o problema não começou na máquina de costura. Surgiu durante a separação ou movimentação dos componentes.
Falta de identificação dos lotes
Um dos erros mais frequentes é transportar pacotes sem informações suficientes.
Quando os conjuntos são identificados apenas por cor ou modelo, dois pedidos semelhantes podem ser confundidos.
Isso acontece especialmente em confecções que trabalham com:
-
Modelos parecidos em diferentes coleções.
-
Produção simultânea de várias ordens.
-
Peças de diferentes tamanhos e cores.
-
Reposição de pedidos antigos.
-
Serviços terceirizados de costura.
Sem uma identificação individualizada, descobrir a qual ordem determinado pacote pertence pode exigir uma conferência manual demorada.
Transferências realizadas sem conferência
Outra situação ocorre quando o corte informa que enviou determinada quantidade, mas a costura não confirma o recebimento.
Por exemplo, o setor de corte registra a saída de 400 conjuntos. Durante o transporte, um pacote fica sobre uma bancada e apenas 350 chegam ao destino.
Se não houver conferência no recebimento, a diferença poderá aparecer somente quando a costura estiver perto de finalizar o pedido.
O problema se torna mais difícil de investigar porque outras movimentações já podem ter acontecido.
Mistura de peças de ordens diferentes
A movimentação simultânea de muitos pedidos aumenta a possibilidade de misturas.
Uma camiseta preta tamanho M pode pertencer a diversas ordens, com pequenas diferenças na modelagem, no tecido ou no acabamento.
Quando os pacotes são abertos e reorganizados sem manter suas identificações, componentes visualmente semelhantes podem acabar em lugares diferentes.
Essa falha pode provocar tanto a falta de peças quanto a montagem incorreta de produtos.
Perdas e retrabalhos sem registro
Nem toda diferença representa uma peça extraviada.
Alguns componentes podem apresentar defeitos durante o corte, sofrer danos no manuseio ou ser separados para retrabalho.
Quando essas ocorrências não são registradas, a quantidade disponível parece maior do que realmente é.
Por exemplo, um lote possui 200 conjuntos cortados, mas cinco frentes foram reprovadas por defeito no tecido. Se a ocorrência não for apontada, a costura continuará esperando material para montar 200 unidades.
A diferença entre perda física, peça defeituosa, material em retrabalho e erro de registro precisa estar clara. Cada situação exige uma ação diferente.
Como Descobrir Em Qual Etapa as Peças Estão Desaparecendo?
O primeiro passo é comparar os registros de saída e entrada de cada setor.
A investigação deve começar pela última movimentação confirmada, evitando procurar materiais aleatoriamente por toda a fábrica.
Considere uma ordem de 600 bermudas com o seguinte histórico:
| Etapa da produção | Quantidade registrada | Situação |
|---|---|---|
| Corte concluído | 600 conjuntos | Produção informada |
| Separação de pacotes | 600 conjuntos | Quantidade conferida |
| Saída do corte | 600 conjuntos | Transferência registrada |
| Recebimento na costura | 580 conjuntos | Divergência identificada |
| Início da costura | 580 unidades | Produção parcial |
Nesse exemplo hipotético, existe uma diferença de 20 conjuntos entre a saída do corte e o recebimento na costura.
Isso não significa automaticamente que 20 bermudas foram perdidas. A diferença apenas indica onde a investigação deve começar.
Os conjuntos podem estar em uma área intermediária, ter sido enviados para outra linha ou simplesmente não ter sido contabilizados corretamente.
O que conferir quando as quantidades não batem?
A equipe pode seguir uma sequência objetiva:
-
Confirmar se a quantidade informada pelo corte representa conjuntos completos.
-
Consultar os pacotes identificados para aquela ordem de produção.
-
Verificar os registros de saída do corte.
-
Conferir os volumes recebidos pela costura.
-
Inspecionar áreas de armazenamento e movimentação intermediária.
-
Verificar ocorrências de defeitos, retrabalhos e reposições.
-
Registrar a causa encontrada e corrigir os saldos envolvidos.
É importante evitar corrigir a quantidade no controle antes de entender o motivo da diferença. Isso pode fazer com que os registros voltem a coincidir, mas o problema continue acontecendo.
Uma prática útil é manter a divergência identificada como pendente até sua resolução, com responsável e data de verificação.
[IMAGEM]
Como Organizar os Lotes de Corte Para Evitar Misturas?
A organização deve começar antes de os pacotes saírem da mesa de corte.
Cada lote precisa ter uma identificação que permita reconhecer sua origem, composição e destino.
O objetivo não é criar burocracia. É garantir que qualquer colaborador consiga responder rapidamente a quatro perguntas:
De qual ordem é este material? Quantas unidades contém? Para onde deve ir? Em qual situação está?
Quais informações devem acompanhar cada lote?
Uma identificação prática pode conter:
| Informação | Para que serve |
|---|---|
| Número da ordem de produção | Relacionar o pacote ao pedido de fabricação |
| Referência do modelo | Evitar mistura de produtos semelhantes |
| Cor e tamanho | Identificar corretamente a grade |
| Número do lote ou pacote | Diferenciar volumes da mesma ordem |
| Quantidade de conjuntos | Conferir o material transportado |
| Setor de origem | Identificar de onde o pacote saiu |
| Próxima etapa | Indicar o destino correto |
| Data de movimentação | Apoiar o acompanhamento do fluxo |
Em produtos com diversos componentes, também pode ser necessário identificar quais partes estão incluídas.
Uma fábrica que produz jaquetas, por exemplo, pode trabalhar com pacotes de frentes, costas, mangas e golas separados. Nessa situação, o controle deve relacionar os componentes à mesma ordem e permitir identificar se existe material suficiente para completar os conjuntos planejados.
A documentação técnica também desempenha um papel importante.
O SENAI, em seu conteúdo de Tecnologias da Confecção, aborda documentos como ficha técnica, ordem de produção e ordem de corte, além dos processos de encaixe, enfesto, corte e costura.
Esses documentos ajudam a estabelecer uma referência para conferir o que deveria ter sido produzido e movimentado.
Por que separar os pacotes por tamanho e cor?
A separação evita que peças visualmente parecidas sejam misturadas durante o transporte ou armazenamento.
Considere uma ordem de 480 camisetas:
| Tamanho | Quantidade prevista |
|---|---|
| P | 100 |
| M | 160 |
| G | 140 |
| GG | 80 |
| Total | 480 |
Se todos os componentes forem transportados sem identificação da grade, a costura poderá consumir peças destinadas a outro tamanho.
A quantidade total pode continuar correta, mas a distribuição por tamanho ficará comprometida.
Por isso, a conferência deve acontecer por ordem, referência, cor e tamanho, e não apenas pelo volume total.
Como evitar misturas durante o armazenamento?
Algumas medidas simples ajudam:
-
Definir locais específicos para materiais aguardando costura.
-
Manter pacotes fechados ou fisicamente separados quando necessário.
-
Utilizar etiquetas resistentes ao manuseio.
-
Evitar misturar lotes diferentes no mesmo recipiente sem divisórias.
-
Identificar materiais bloqueados por defeitos ou conferência pendente.
-
Definir uma área exclusiva para peças que precisam ser investigadas.
O layout da fábrica também influencia esse processo.
Quando os colaboradores precisam atravessar diferentes setores para transportar pacotes, aumentam as oportunidades de movimentações desnecessárias e armazenamento temporário.
A organização física deve facilitar o fluxo e tornar visíveis os materiais que estão aguardando a próxima operação.
Como Fazer a Conferência Entre o Corte e a Costura?
A transferência de peças precisa funcionar como uma passagem formal de responsabilidade.
Isso significa que o setor de origem registra o que entregou e o setor de destino confirma o que recebeu.
A conferência deve considerar a quantidade e a identificação dos pacotes, além da condição dos materiais quando aplicável.
Etapa 1: conferir o material antes da saída
Após o corte e a separação, o responsável verifica se os pacotes correspondem à ordem.
A conferência deve observar:
-
Quantidade de conjuntos completos.
-
Quantidade de componentes por pacote, quando aplicável.
-
Referência, tamanho e cor.
-
Identificação dos lotes.
-
Materiais separados por defeito ou reposição.
Se houver componentes faltantes, a ocorrência deve ser registrada antes da transferência.
Etapa 2: registrar a movimentação
Cada envio precisa indicar o que saiu, de onde saiu, para onde foi encaminhado e quem realizou a movimentação.
Em uma operação pequena, isso pode começar com uma ficha de transferência.
Em uma confecção com diversas linhas ou facções, pode ser necessário utilizar registros mais integrados, especialmente quando os lotes mudam de responsável várias vezes durante o dia.
Etapa 3: confirmar o recebimento
O setor de costura deve conferir os pacotes recebidos antes de liberar o material para a produção.
Se foram enviados oito pacotes com 50 conjuntos cada, o recebimento deve confirmar tanto os oito volumes quanto os respectivos conteúdos, de acordo com o procedimento de conferência adotado.
Contar apenas os pacotes pode não identificar erros na quantidade interna.
Etapa 4: registrar as divergências
Quando o material recebido não corresponde ao enviado, a diferença deve ser documentada imediatamente.
Um registro pode conter:
-
Ordem de produção.
-
Lote envolvido.
-
Quantidade enviada e recebida.
-
Descrição da divergência.
-
Responsável pela verificação.
-
Providência adotada.
O ideal é impedir que uma divergência não resolvida seja incorporada silenciosamente à quantidade recebida como se estivesse correta.
Etapa 5: atualizar a situação da ordem
Depois da conferência, os registros devem refletir a quantidade efetivamente disponível na costura.
Se a ordem prevê 500 unidades, mas somente 480 conjuntos completos foram recebidos, o planejamento precisa considerar essa condição.
Isso permite organizar a execução, investigar os 20 conjuntos restantes e avaliar possíveis impactos no prazo de entrega.
A transferência só estará plenamente conciliada quando origem, destino e eventuais diferenças estiverem documentados.
[IMAGEM]
Como Evitar Que Peças Fiquem Paradas ou Esquecidas Dentro da Confecção?
Nem todos os problemas acontecem na passagem direta entre corte e costura.
Em algumas fábricas, as peças percorrem operações intermediárias, como estamparia, bordado, preparação, aplicação de acessórios ou serviços realizados por terceiros.
Quanto maior o número de etapas, mais importante se torna conhecer a localização e a situação de cada lote.
Defina um roteiro produtivo para cada modelo
O roteiro descreve a sequência de operações necessária para fabricar determinado produto.
Por exemplo:
Corte → Separação → Estamparia → Costura → Revisão → Acabamento → Embalagem.
Nem todas as peças seguem o mesmo caminho.
Uma camiseta básica pode ir diretamente do corte para a costura. Já uma camiseta estampada pode precisar passar por outra operação antes da montagem.
Quando essa sequência não está definida, o lote pode ser enviado antecipadamente ao setor errado ou ficar aguardando uma atividade que ainda não foi concluída.
Crie pontos de controle nas etapas mais críticas
Não é necessário criar uma conferência extensa a cada pequena movimentação.
O mais importante é identificar onde existe maior risco de divergência.
Na rotina de uma confecção, pontos de controle podem incluir:
-
Liberação dos pacotes pelo corte.
-
Recebimento na estamparia ou bordado.
-
Entrada e retorno de facções.
-
Recebimento pela costura.
-
Encaminhamento para revisão.
-
Entrada de produtos acabados.
Esses pontos permitem localizar diferenças antes que avancem para as próximas operações.
Organize os materiais aguardando produção
Pacotes em espera devem permanecer em locais definidos.
Uma identificação visual pode diferenciar materiais:
| Situação | Ação necessária |
|---|---|
| Aguardando costura | Manter na fila conforme prioridade |
| Aguardando conferência | Verificar quantidades e identificação |
| Em retrabalho | Corrigir o problema antes da liberação |
| Com componentes faltantes | Investigar ou programar reposição |
| Aguardando envio à facção | Preparar documentação e transporte |
| Liberado para próxima etapa | Registrar e realizar transferência |
Essas classificações devem corresponder à situação real de cada lote.
Deixar todos os pacotes agrupados em uma única área, sem diferenciação, dificulta identificar quais podem seguir para a produção.
Como Controlar Peças Enviadas Para Facções de Costura?
A terceirização exige atenção especial porque parte da produção passa a acontecer fora da estrutura física da empresa.
Quando a confecção envia peças cortadas para uma facção, precisa saber exatamente quais materiais foram entregues e o que deverá retornar.
O controle não deve considerar apenas a quantidade de roupas prontas.
Também precisa identificar materiais ainda em processamento, devoluções parciais, defeitos e componentes pendentes.
O que registrar antes de enviar um lote?
Antes da saída, é importante documentar:
-
Identificação da facção responsável.
-
Ordem de produção vinculada.
-
Referência, cor e grade.
-
Quantidade de conjuntos completos enviados.
-
Relação de componentes e aviamentos fornecidos, quando aplicável.
-
Data de envio e previsão de retorno.
-
Identificação dos volumes.
-
Situação das entregas anteriores.
Se uma facção recebe material para produzir 250 vestidos, a confecção deve saber quais componentes são necessários para montar essas unidades.
Isso evita confundir um pacote com 250 componentes com material suficiente para produzir 250 roupas completas.
Como conferir o retorno da facção?
Imagine o seguinte cenário:
Uma confecção envia 300 conjuntos para costura terceirizada.
No primeiro retorno, recebe 180 peças aprovadas e 10 peças para retrabalho. A facção informa que os outros 110 conjuntos continuam em processamento.
O controle deve apresentar:
| Situação | Quantidade |
|---|---|
| Conjuntos enviados | 300 |
| Peças aprovadas e recebidas | 180 |
| Peças recebidas para retrabalho | 10 |
| Conjuntos ainda na facção | 110 |
| Diferença sem justificativa | 0 |
Nesse exemplo, todas as 300 unidades estão contabilizadas, mas apenas 180 foram aprovadas.
A distinção é importante porque material localizado não significa necessariamente produção concluída.
Se a facção devolver uma quantidade menor que a prevista, sem justificar a diferença, a ocorrência precisa permanecer aberta até a conciliação.
Os documentos fiscais e de transporte aplicáveis às remessas e aos retornos também devem ser avaliados conforme a operação e a legislação pertinente, com orientação contábil. Eles não substituem a conferência física dos materiais.
Como Um Sistema de Controle de Produção Ajuda a Acompanhar os Lotes?
Conforme a quantidade de pedidos aumenta, acompanhar a produção utilizando apenas anotações separadas pode se tornar mais trabalhoso.
O problema não está necessariamente nas planilhas, mas na dificuldade de relacionar as informações.
Uma planilha pode registrar o corte, outra acompanhar as facções e uma terceira informar as quantidades finalizadas.
Quando existe uma divergência, a equipe precisa consultar registros diferentes e verificar qual foi atualizado por último.
Nesse cenário, um sistema de controle de produção pode contribuir para organizar as ordens, acompanhar as etapas produtivas e relacionar as quantidades planejadas às realizadas.
Relacionar as movimentações às ordens de produção
A ordem de produção funciona como referência central para acompanhar a fabricação.
Ela reúne informações como modelo, quantidade, grade, prazo e sequência produtiva.
Ao associar os apontamentos às ordens, a gestão consegue identificar quais produtos estão em fabricação e quanto já foi realizado.
Por exemplo, uma ordem de 800 camisetas pode apresentar 800 conjuntos cortados, 650 unidades costuradas e 500 peças aprovadas na revisão.
Essas informações indicam o avanço da fabricação, mas não devem ser interpretadas como saldos físicos exatos sem considerar o momento dos apontamentos, as movimentações e os retrabalhos.
Acompanhar o status das etapas
Um dos principais benefícios da organização digital é facilitar a consulta à situação da produção.
Na página de controle de produção da ConfecçãoPro, são apresentados recursos relacionados a ordens de produção, roteiros, apontamentos por etapa, acompanhamento de quantidades e comparação entre o previsto e o realizado.
Esses elementos podem apoiar o trabalho de quem precisa acompanhar diferentes pedidos simultaneamente.
Para o problema específico de peças desaparecidas, entretanto, é importante verificar se a operação utiliza registros de transferência e recebimento por lote, com o nível de detalhamento necessário.
O acompanhamento da ordem, isoladamente, não comprova onde cada pacote se encontra.
Identificar divergências antes da finalização
Um sistema de controle de produção é mais útil quando os registros são feitos próximos ao momento em que as operações acontecem.
Se os colaboradores atualizam as informações apenas no fim da semana, uma diferença pode permanecer sem identificação durante vários dias.
O ideal é definir quando cada apontamento deve ser realizado, quem será responsável e como os erros de lançamento serão corrigidos.
Também é necessário avaliar a granularidade do controle.
Se a confecção precisa localizar cada pacote, um acompanhamento apenas por quantidade total da ordem pode não ser suficiente. É necessário utilizar uma rotina de rastreabilidade por lote, seja em registros próprios ou em funcionalidades efetivamente disponíveis no software.
[IMAGEM]
Quais Indicadores Ajudam a Identificar Perdas Entre o Corte e a Costura?
Depois de estruturar o registro das movimentações, a empresa pode acompanhar indicadores simples.
Eles ajudam a reconhecer situações recorrentes, comparar resultados e definir prioridades de melhoria.
Não é necessário começar com dezenas de métricas. O mais importante é utilizar números que representem a realidade da confecção.
Diferença entre quantidade enviada e recebida
Esse indicador mostra se existe divergência na transferência de materiais.
A fórmula é:
Diferença de transferência = Quantidade enviada − Quantidade recebida
Exemplo:
-
Conjuntos enviados: 400.
-
Conjuntos recebidos: 390.
-
Diferença: 10 conjuntos.
A equipe deve investigar os dez conjuntos pendentes.
A comparação precisa utilizar a mesma unidade de medida e considerar o mesmo conjunto de remessas e recebimentos. Em transferências parciais, também é necessário distinguir o que ainda está em trânsito.
Taxa de divergência nas transferências
O indicador permite comparar diferenças entre períodos e volumes diferentes.
Taxa de divergência (%) = (Quantidade com diferença não conciliada ÷ Quantidade enviada) × 100
Se 500 conjuntos foram enviados e 15 permanecem sem conciliação após a conferência:
(15 ÷ 500) × 100 = 3%
Nesse exemplo, a taxa é de 3%.
O resultado não significa necessariamente perda definitiva. Indica o percentual que ainda exige investigação.
A empresa pode acompanhar essa taxa por setor, turno, ordem ou destino, desde que utilize critérios consistentes.
Quantidade de peças em retrabalho
O retrabalho também precisa ser acompanhado separadamente.
Se 200 camisetas passaram pela revisão e 12 exigiram correção, a proporção de peças encaminhadas para retrabalho naquela inspeção foi de 6%.
O indicador pode ajudar a identificar problemas como costuras fora da especificação, defeitos de montagem e falhas relacionadas à preparação dos componentes.
Para comparações confiáveis, é importante definir se a contagem considera peças únicas ou ocorrências de retrabalho, evitando contabilizar a mesma unidade repetidamente sem distinção.
Tempo de espera entre os setores
Uma quantidade elevada de material parado entre o corte e a costura pode indicar problemas de programação, capacidade ou movimentação.
O tempo de espera pode ser calculado pela diferença entre o horário em que o lote ficou disponível e o momento em que a próxima etapa começou.
Esse indicador ajuda a diferenciar duas situações:
-
Material que realmente está desaparecido ou sem localização confirmada.
-
Material localizado que permanece aguardando capacidade produtiva.
A segunda situação exige principalmente uma revisão da programação e do fluxo.
Quadro de acompanhamento dos indicadores
| Indicador | O que revela | Possível ação |
|---|---|---|
| Diferença nas transferências | Quantidades não conciliadas | Conferir pacotes e registros |
| Taxa de divergência | Frequência relativa das diferenças | Investigar causas recorrentes |
| Peças em retrabalho | Problemas de qualidade | Revisar operações e especificações |
| Tempo de espera | Acúmulo entre etapas | Ajustar fluxo e programação |
| Ordens com pendências | Produções que exigem intervenção | Priorizar análise e regularização |
O Sebrae, em sua solução de Planejamento e Controle de Produção, destaca práticas como sistematização da coleta de dados, gestão de gargalos, acompanhamento de metas e integração entre processos.
Na confecção, essas práticas ajudam a transformar informações operacionais em decisões sobre sequência produtiva, recursos e prevenção de desperdícios.
Como Implantar Um Controle Mais Eficiente Sem Parar a Produção?
A melhoria não precisa começar com mudanças simultâneas em todos os setores.
Uma abordagem gradual permite testar os procedimentos, corrigir falhas e ampliar o controle conforme a equipe se adapta.
Comece identificando as maiores divergências
Durante os primeiros dias, observe onde surgem as diferenças mais frequentes.
Verifique se elas acontecem:
-
Na separação após o corte.
-
Durante a movimentação interna.
-
Na entrega à costura.
-
No envio ou retorno das facções.
-
No registro de retrabalhos.
-
Na conferência final das peças.
Converse com os profissionais diretamente envolvidos.
Eles podem indicar situações que não aparecem nos registros, como pacotes sem identificação, áreas de armazenamento insuficientes ou alterações de prioridade comunicadas informalmente.
Padronize uma identificação simples
Escolha um modelo de identificação que possa ser aplicado em todos os lotes selecionados para o projeto inicial.
O padrão deve ser compreensível e permitir conferências rápidas.
Não é necessário começar utilizando códigos complexos.
Uma etiqueta com número da ordem, referência, grade, pacote e quantidade já pode melhorar a organização, desde que seja preenchida corretamente e permaneça junto ao material.
Estabeleça responsáveis pelas movimentações
Toda transferência deve ter responsabilidades definidas.
Uma divisão possível é:
| Atividade | Responsável |
|---|---|
| Separar e identificar os lotes | Equipe do corte |
| Conferir a saída | Responsável pela expedição interna |
| Transportar os pacotes | Colaborador designado |
| Confirmar o recebimento | Responsável pelo setor de destino |
| Investigar divergências | Liderança dos setores envolvidos |
| Atualizar a programação | PCP ou responsável pela produção |
Em empresas menores, uma pessoa pode exercer mais de uma função.
O importante é que cada atividade tenha um responsável identificado.
Teste o procedimento em algumas ordens
Selecione inicialmente um grupo limitado de ordens de produção.
Acompanhe todos os pacotes desde o corte até a costura e registre as ocorrências.
Durante o teste, observe:
-
Se as etiquetas contêm informações suficientes.
-
Se os colaboradores conseguem localizar os materiais.
-
Se as quantidades são registradas corretamente.
-
Se as transferências são confirmadas.
-
Se as divergências recebem tratamento.
-
Se o processo de conferência é viável para a rotina.
A partir dos resultados, ajuste o procedimento antes de expandi-lo.
Realize conferências periódicas
Mesmo depois da implantação, o acompanhamento precisa continuar.
Uma conferência diária das ordens com pendências pode ser útil em operações de maior movimentação.
Além disso, a empresa pode programar verificações periódicas dos materiais em processo, comparando os registros com as quantidades físicas.
Uma diferença encontrada hoje tende a ser mais fácil de investigar do que uma identificada semanas depois, quando os colaboradores já movimentaram diversos outros pedidos.
O objetivo é fazer com que a conferência se torne parte natural da operação, não uma atividade realizada somente quando surge um problema.
Quais Erros Devem Ser Evitados Ao Melhorar o Controle da Produção?
Algumas tentativas de organização acabam criando novas dificuldades porque tratam apenas os sintomas.
Registrar somente as peças prontas
Se a fábrica acompanha apenas quantas roupas foram finalizadas, não consegue identificar facilmente onde surgiu uma diferença durante a fabricação.
O controle precisa considerar as etapas intermediárias relevantes.
Confundir peças cortadas com peças aprovadas
Um conjunto cortado pode apresentar defeitos ou estar incompleto.
Por isso, a quantidade cortada não representa automaticamente o número de produtos que poderão ser finalizados.
Alterar registros para eliminar diferenças
Quando os números não coincidem, ajustar manualmente os saldos sem investigar a causa pode esconder problemas recorrentes.
A correção deve preservar a justificativa da alteração e, sempre que possível, o histórico do registro original.
Misturar lotes para aproveitar materiais
Juntar componentes de ordens diferentes sem verificar especificações e rastreabilidade pode comprometer a grade, a qualidade e a identificação dos produtos.
Qualquer reaproveitamento deve considerar a compatibilidade técnica e ser registrado adequadamente.
Implantar ferramentas sem treinar a equipe
Um procedimento só funciona quando as pessoas entendem sua finalidade.
Se o operador não sabe por que precisa registrar uma transferência, existe maior risco de deixar a atividade para depois ou preenchê-la de maneira incompleta.
O treinamento deve demonstrar situações reais da fábrica, explicando como a identificação dos lotes ajuda a evitar buscas desnecessárias e interrupções na costura.
Quando Vale a Pena Utilizar Um Sistema Para Organizar o Controle?
Controles manuais podem funcionar em confecções pequenas, especialmente quando existe um volume reduzido de ordens e poucas movimentações.
Entretanto, conforme a operação cresce, algumas dificuldades podem indicar a necessidade de uma ferramenta mais estruturada.
Entre os sinais estão:
-
Dificuldade frequente para localizar ordens em andamento.
-
Informações diferentes entre corte, costura e PCP.
-
Necessidade de consultar várias planilhas para conferir uma produção.
-
Falta de visibilidade sobre quantidades realizadas.
-
Dificuldade para acompanhar facções e etapas intermediárias.
-
Retrabalhos e perdas identificados somente no final.
-
Programações realizadas sem considerar o andamento real das ordens.
Um sistema de controle de produção pode contribuir para centralizar informações e apoiar o acompanhamento das atividades, desde que os recursos disponíveis sejam compatíveis com a operação.
Antes de escolher uma solução, vale verificar se ela permite trabalhar com grades, ordens de produção, roteiros, apontamentos e as informações necessárias para acompanhar a movimentação dos materiais.
Também é importante avaliar a facilidade de uso pelos colaboradores, a forma de corrigir registros e a integração com os controles existentes.
A tecnologia não elimina automaticamente as divergências. Se os dados forem registrados incorretamente, o sistema poderá reproduzir essas inconsistências.
O melhor resultado depende da combinação entre procedimentos claros, responsabilidades definidas, conferências físicas e informações atualizadas.
Mais organização para acompanhar a produção da sua confecção
Se sua empresa trabalha com diversas ordens, tamanhos, cores e etapas produtivas, conhecer ferramentas específicas para o vestuário pode ajudar a estruturar melhor o acompanhamento.
A ConfecçãoPro apresenta soluções voltadas à gestão de confecções, incluindo recursos para organização de ordens e acompanhamento da produção.
Conheça as funcionalidades disponíveis e avalie como elas podem se adaptar à rotina da sua fábrica.
Como Manter as Peças Sob Controle Do Corte Até a Costura?
Quando uma confecção começa a perder o controle das quantidades entre os setores, a primeira providência não deve ser simplesmente aumentar a produção para compensar as diferenças.
Antes disso, é necessário descobrir se o material foi realmente perdido, encaminhado ao destino errado, separado por defeito ou registrado incorretamente.
A identificação dos lotes, a conferência das transferências e o acompanhamento das ordens formam a base desse trabalho.
Com registros consistentes, a gestão consegue distinguir materiais em processo, peças aguardando movimentação, componentes pendentes e perdas efetivamente confirmadas.
Isso permite agir sobre a causa de cada divergência, em vez de apenas corrigir números no final da fabricação.
O controle também contribui para organizar prioridades e evitar que a costura fique esperando componentes que poderiam ter sido identificados como faltantes ainda no corte.
Uma forma prática de começar é escolher uma ordem de produção, acompanhar seus pacotes durante todo o percurso e comparar as quantidades em cada transferência.
Se houver diferença, registre onde ela apareceu, investigue o motivo e ajuste o procedimento correspondente.
Uma produção bem acompanhada não é aquela em que nunca surgem problemas, mas aquela em que as divergências são identificadas, investigadas e tratadas antes de comprometer o restante do processo.
Perguntas frequentes
É normal existir uma pequena diferença entre peças cortadas e costuradas?
Diferenças podem ocorrer por defeitos, retrabalhos ou movimentações ainda não concluídas. Entretanto, toda divergência deve ser identificada e registrada para evitar perdas sem explicação.
Quem deve ser responsável pela conferência das peças na confecção?
O ideal é que o setor de origem confirme a quantidade enviada e o setor de destino registre o recebimento. A liderança da produção deve acompanhar diferenças não resolvidas.
Posso controlar os lotes de produção utilizando planilhas?
Sim. Planilhas podem atender operações menores, desde que sejam atualizadas corretamente. Conforme aumentam as ordens e movimentações, ferramentas integradas podem facilitar o acompanhamento.
Como identificar peças de modelos muito parecidos?
Utilize etiquetas com número da ordem de produção, referência do modelo, cor, tamanho e identificação do lote. Isso ajuda a evitar misturas durante a separação e a costura.