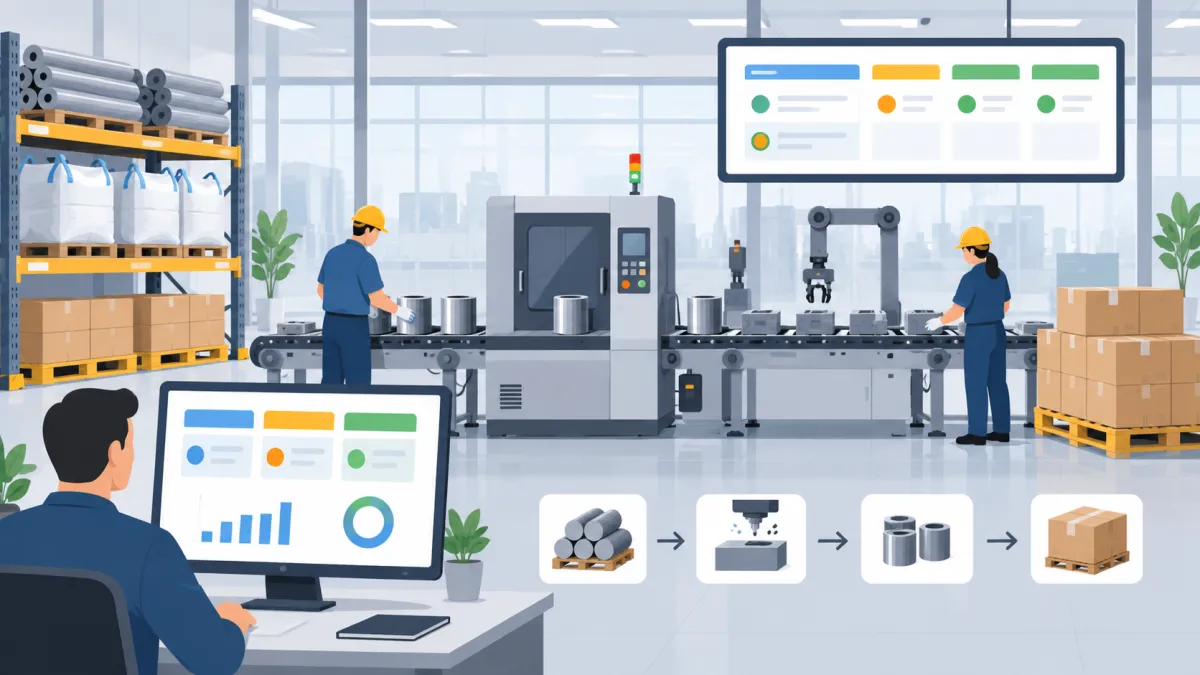
Introdução
Organizar uma operação industrial exige muito mais do que saber quais produtos precisam ser fabricados. Conforme o volume de pedidos aumenta e diferentes produtos passam a disputar máquinas, materiais, setores e horários, torna-se necessário estabelecer uma rotina capaz de mostrar claramente o que deve ser produzido, em qual quantidade, quando cada atividade deve começar e quais recursos serão necessários.
Uma indústria pode ter diversas ordens de produção abertas ao mesmo tempo. Algumas podem estar aguardando materiais, outras já podem estar em execução e determinadas ordens podem precisar ser priorizadas por causa de um prazo de entrega mais curto. Quando essas informações não estão organizadas, a empresa pode enfrentar atrasos, falta de matérias-primas, excesso de produção, desperdícios e dificuldade para identificar onde estão os principais gargalos do processo.
É justamente nesse cenário que o controle de produção industrial se torna importante. Ele permite transformar pedidos, previsões de demanda e necessidades de reposição em atividades produtivas estruturadas, criando uma sequência lógica desde o planejamento até a entrada do produto acabado no estoque.
Na prática, controlar a produção significa acompanhar o que foi planejado e comparar essas informações com aquilo que efetivamente está acontecendo na fábrica. Se uma ordem previa fabricar 500 unidades em determinado período, por exemplo, é necessário saber quantas unidades realmente foram produzidas, quanto material foi consumido, se ocorreram perdas e se o prazo estabelecido está sendo cumprido.
Esse acompanhamento também ajuda a evitar decisões baseadas apenas em informações isoladas. Produção, estoque, compras e pedidos estão diretamente relacionados. Uma ordem não deve ser analisada apenas pela quantidade que precisa ser produzida, mas também pela disponibilidade de matéria-prima, capacidade das máquinas, sequência das operações e prazo de entrega.
Por isso, uma rotina organizada pode envolver diferentes etapas:
-
Organização das ordens de produção.
-
Planejamento das quantidades que precisam ser fabricadas.
-
Verificação da disponibilidade de matérias-primas.
-
Definição da sequência das operações.
-
Acompanhamento das etapas produtivas.
-
Registro das quantidades produzidas.
-
Controle de perdas e materiais consumidos.
-
Monitoramento dos prazos.
-
Análise de indicadores produtivos.
-
Utilização de sistemas para centralizar as informações.
Ao longo do processo, a ordem de produção funciona como um dos principais elementos de ligação entre aquilo que foi planejado e aquilo que será executado no chão de fábrica.
Quando as ordens são abertas, priorizadas, acompanhadas e finalizadas de maneira padronizada, a empresa passa a ter uma visão mais clara da situação da produção. Isso facilita tanto as atividades operacionais quanto as decisões relacionadas à capacidade, materiais, prazos e prioridades.
O que é Controle de Produção Industrial?
O controle de produção industrial é o conjunto de processos utilizados para organizar, acompanhar e registrar as atividades necessárias para transformar matérias-primas, componentes e recursos em produtos acabados.
Seu objetivo não é apenas informar quanto a indústria pretende fabricar. O controle também precisa mostrar como essa produção está acontecendo, permitindo acompanhar ordens, etapas, consumo de materiais, quantidades realizadas, perdas e prazos.
Imagine uma indústria que tenha recebido pedidos de três produtos diferentes para a mesma semana. Para atender à demanda, não basta simplesmente encaminhar os pedidos ao setor produtivo. É necessário verificar quais materiais estão disponíveis, qual produto deve entrar primeiro na linha, quais máquinas serão utilizadas e quanto tempo cada etapa poderá levar.
Sem esse acompanhamento, diferentes áreas podem trabalhar com informações divergentes. O setor comercial pode considerar que determinado pedido será entregue em uma data enquanto a produção ainda aguarda matéria-prima para começar a fabricação.
O controle ajuda justamente a reduzir esse tipo de desencontro.
Como funciona o controle da produção
O funcionamento pode variar de acordo com o segmento industrial, tamanho da operação e complexidade dos produtos. Entretanto, um fluxo simplificado pode ser representado da seguinte maneira:
Demanda → Planejamento → Ordem de produção → Produção → Apontamento → Produto acabado
A demanda representa a necessidade de fabricação. Ela pode surgir de pedidos de clientes, reposição do estoque, previsões de vendas ou outros critérios utilizados pela empresa.
Em seguida ocorre o planejamento, momento em que são avaliadas informações como quantidade necessária, materiais disponíveis, capacidade produtiva e prazo.
A partir dessas informações, a ordem de produção pode ser criada. Ela funciona como uma orientação para a execução da fabricação, reunindo dados que ajudam a identificar o que será produzido e como a operação deverá acontecer.
Durante a fabricação, são realizados apontamentos para registrar o que realmente ocorreu. Esses registros podem incluir quantidade produzida, tempo utilizado, materiais consumidos e eventuais perdas.
Depois da conclusão, o produto acabado pode ser disponibilizado para estoque, expedição ou próxima etapa do processo.
Esse fluxo cria rastreabilidade entre a necessidade inicial e o resultado obtido.
Qual é o objetivo do controle de produção
Existem diferentes objetivos relacionados ao acompanhamento produtivo, sendo um dos principais manter as atividades organizadas.
A empresa precisa saber quais ordens estão aguardando execução, quais já começaram e quais foram concluídas. Com essas informações, torna-se mais fácil definir prioridades e acompanhar compromissos de entrega.
Outro objetivo é controlar as quantidades.
Se foram planejadas 1.000 unidades, mas apenas 850 foram concluídas, essa diferença precisa ser identificada. Dependendo da situação, poderá ser necessário produzir o saldo restante, analisar perdas ou investigar uma interrupção ocorrida durante o processo.
O acompanhamento dos materiais também possui papel importante. Uma ordem pode exigir diferentes matérias-primas e componentes. Se algum item estiver indisponível, liberar a fabricação sem verificar o estoque pode provocar uma paralisação.
Entre os principais objetivos do controle de produção industrial, estão:
-
Organizar o fluxo produtivo.
-
Acompanhar as ordens em andamento.
-
Controlar quantidades planejadas e realizadas.
-
Verificar disponibilidade de materiais.
-
Reduzir interrupções por falta de insumos.
-
Monitorar prazos de fabricação.
-
Identificar desperdícios.
-
Acompanhar produtividade.
-
Detectar atrasos e gargalos.
-
Gerar informações para tomada de decisão.
Quanto mais confiáveis forem os registros utilizados, maior será a capacidade da empresa de compreender o que está acontecendo dentro da operação.
Controle de produção x planejamento da produção
Embora estejam diretamente relacionados, planejamento e controle não representam exatamente a mesma atividade.
O planejamento procura determinar aquilo que deverá acontecer.
É nesse momento que podem ser definidos produtos, quantidades, datas, prioridades e recursos necessários para atender à demanda.
O controle, por outro lado, acompanha aquilo que está efetivamente acontecendo.
Um planejamento pode determinar que determinada ordem seja iniciada pela manhã e finalizada até o fim do turno. Durante a execução, entretanto, uma máquina pode apresentar indisponibilidade ou determinado material pode demorar para chegar ao setor.
O controle registra essas ocorrências e permite comparar o cenário previsto com o realizado.
De maneira simplificada:
Planejamento: define o que deveria acontecer.
Controle: mostra o que está acontecendo e o que realmente aconteceu.
As duas atividades precisam trabalhar de forma integrada. Planejar sem acompanhar pode fazer com que desvios permaneçam desconhecidos. Controlar sem planejamento, por sua vez, dificulta estabelecer referências para comparar os resultados.
O que é uma ordem de produção e para que ela serve?
A ordem de produção é um documento ou registro utilizado para organizar a fabricação de determinado produto. Ela reúne informações necessárias para orientar e acompanhar a execução de uma atividade produtiva.
Na prática, a OP transforma uma necessidade de fabricação em uma instrução operacional.
Se uma indústria precisa produzir 300 unidades de determinado item, por exemplo, a ordem pode indicar qual produto será fabricado, a quantidade prevista, os materiais necessários, o prazo, as operações envolvidas e a situação atual da produção.
Dentro do controle de produção industrial, a ordem também funciona como uma importante fonte de informações para acompanhamento.
Em vez de depender apenas de solicitações verbais, anotações ou mensagens entre setores, a empresa passa a trabalhar com um registro que identifica cada produção de forma individual.
Isso permite responder perguntas importantes:
-
O que está sendo produzido?
-
Quanto precisa ser produzido?
-
Quanto já foi fabricado?
-
Quais materiais serão utilizados?
-
Qual é o prazo?
-
Em qual etapa a ordem está?
-
A produção está atrasada?
-
Houve perdas?
-
A ordem já pode ser finalizada?
O que deve constar em uma ordem de produção
As informações presentes na ordem variam conforme o tipo de indústria e a complexidade da operação. Entretanto, alguns dados são comuns em diferentes processos.
O número da ordem serve para identificar o registro. Ele evita confusões entre diferentes produções do mesmo item e facilita consultas posteriores.
O produto a fabricar precisa estar claramente identificado. Dependendo da empresa, podem existir produtos semelhantes, variações de tamanho, modelo ou especificação.
Outra informação fundamental é a quantidade planejada.
Ela representa quanto deverá ser produzido naquela ordem e funciona como referência para comparar a produção realizada.
Datas também ajudam na organização. A data de abertura informa quando a ordem foi criada, enquanto uma data prevista pode indicar quando a fabricação deverá começar ou terminar.
Outras informações que podem fazer parte da OP incluem:
-
Número da ordem.
-
Produto.
-
Quantidade planejada.
-
Data de abertura.
-
Data prevista para fabricação.
-
Prazo de conclusão.
-
Materiais necessários.
-
Quantidades dos materiais.
-
Etapas produtivas.
-
Máquinas utilizadas.
-
Setores envolvidos.
-
Quantidade produzida.
-
Quantidade perdida.
-
Status atual.
Não significa que todas as indústrias precisem utilizar exatamente os mesmos campos. A estrutura deve acompanhar as necessidades reais da operação.
O mais importante é garantir que a ordem contenha informações suficientes para permitir sua execução e acompanhamento.
Como uma ordem de produção começa
Uma ordem pode surgir de diferentes necessidades.
Uma das possibilidades é o pedido de um cliente. Depois da confirmação da venda, a empresa identifica que determinada quantidade precisa ser fabricada para atender à solicitação.
Outra situação comum é a reposição do estoque.
Uma indústria que mantém produtos acabados disponíveis para venda pode identificar que determinado item chegou ao estoque mínimo e programar uma nova fabricação.
A previsão de demanda também pode ser utilizada. Nesse caso, informações históricas e expectativas de vendas ajudam a determinar antecipadamente as necessidades produtivas.
Entre as principais origens de uma OP estão:
-
Pedido de cliente.
-
Reposição de estoque.
-
Previsão de demanda.
-
Programação da produção.
-
Necessidade interna de fabricação.
Independentemente da origem, é importante verificar se existem condições para executar a ordem antes de liberá-la.
Isso inclui avaliar materiais, recursos, capacidade e demais ordens que já estão programadas.
Ciclo de vida da ordem
Uma ordem normalmente passa por diferentes situações desde sua criação até a conclusão.
Um fluxo simplificado pode ser:
Planejada → Liberada → Em produção → Finalizada
Na etapa planejada, a ordem já foi criada, porém a fabricação ainda não necessariamente começou.
Depois das verificações necessárias, ela pode ser liberada. Isso significa que está autorizada a seguir para execução conforme a programação estabelecida.
Quando a fabricação começa, a ordem passa a estar em produção. Durante essa fase, podem ocorrer registros de quantidades, consumo de materiais, tempos e perdas.
Após concluir as atividades previstas e conferir os resultados, a ordem pode ser finalizada.
Algumas empresas podem utilizar situações adicionais, como pausada, cancelada ou parcialmente produzida.
Ter esses status definidos facilita bastante a organização, principalmente quando existem dezenas ou centenas de ordens simultâneas.
Como organizar as ordens de produção da indústria?
Organizar ordens de produção exige mais do que criar uma lista com tudo o que precisa ser fabricado. É necessário estabelecer critérios para determinar prioridades, acompanhar situações e garantir que as informações estejam disponíveis para os setores envolvidos.
Um dos principais problemas de uma operação desorganizada acontece quando diferentes ordens chegam ao chão de fábrica sem uma sequência definida.
Nesse cenário, os operadores podem começar uma produção que não possui prioridade enquanto um pedido com prazo próximo continua aguardando. Também pode acontecer de uma ordem ser iniciada e posteriormente interrompida porque determinado material não estava disponível.
Por isso, o controle de produção industrial precisa estabelecer uma rotina desde a abertura da ordem até sua finalização.
Definir prioridades
Nem todas as ordens possuem necessariamente a mesma prioridade.
Uma indústria pode ter diferentes clientes, produtos e compromissos de entrega. Por isso, é importante definir critérios objetivos para estabelecer a sequência produtiva.
O prazo de entrega é um dos critérios mais utilizados. Ordens relacionadas a pedidos com datas próximas podem exigir prioridade para evitar atrasos.
Entretanto, olhar apenas para o prazo não é suficiente.
Também é necessário considerar a disponibilidade dos materiais. Uma ordem urgente que depende de uma matéria-prima indisponível dificilmente poderá começar imediatamente.
A capacidade produtiva representa outro fator importante. Se determinada máquina já estiver ocupada durante grande parte do período, novas ordens que dependem dela precisam ser programadas considerando essa limitação.
Alguns critérios que podem ajudar na definição das prioridades são:
-
Prazo de entrega.
-
Disponibilidade de matérias-primas.
-
Capacidade das máquinas.
-
Capacidade dos setores.
-
Urgência do pedido.
-
Sequência operacional.
-
Tempo necessário para fabricação.
-
Dependência de outras etapas.
Definir esses critérios reduz decisões improvisadas e ajuda a manter uma sequência mais previsível.
Separar ordens por status
Quando existem muitas ordens abertas, visualizar todas em uma única lista sem indicar suas situações pode dificultar o acompanhamento.
Por isso, utilizar status ajuda a compreender rapidamente o estágio de cada produção.
Uma ordem aguardando significa que ainda existe alguma condição a ser atendida antes da execução.
Já uma ordem liberada está disponível para iniciar conforme a programação.
Durante a fabricação, a situação pode mudar para em andamento. Caso ocorra algum problema que impeça a continuidade, pode ser utilizada a situação pausada.
Uma ordem cuja data prevista já foi ultrapassada sem conclusão pode ser identificada como atrasada.
Por fim, após todos os registros e conferências, a situação passa para finalizada.
Uma estrutura simples pode utilizar:
-
Aguardando.
-
Liberada.
-
Em andamento.
-
Pausada.
-
Atrasada.
-
Finalizada.
Essa separação facilita a criação de filtros e consultas.
Um responsável pela produção pode, por exemplo, visualizar somente as ordens em andamento. Em outro momento, pode consultar apenas aquelas que estão atrasadas para identificar quais precisam de atenção imediata.
Centralizar as informações
Um dos maiores desafios para organizar ordens produtivas acontece quando as informações estão distribuídas entre diferentes locais.
O pedido pode estar em um sistema, a quantidade planejada em uma planilha, o consumo dos materiais em anotações do estoque e o andamento da produção em outro documento.
Essa fragmentação aumenta o risco de divergências.
Uma alteração realizada em uma planilha pode não ser repassada para os responsáveis pela fábrica. Da mesma forma, uma produção já concluída pode continuar aparecendo como pendente em outro controle.
Centralizar informações permite trabalhar com uma referência comum.
Quando produção, materiais, quantidades e status ficam relacionados à mesma ordem, torna-se mais fácil acompanhar o processo completo.
Também é importante criar uma rotina padronizada para atualização.
Não adianta possuir uma ferramenta centralizada se as ordens não são atualizadas durante a execução. Por isso, a empresa precisa definir quando registrar o início da produção, quantidades fabricadas, interrupções, perdas e conclusão.
Um fluxo organizado pode seguir esta lógica:
Pedido ou necessidade de produção → Planejamento → Criação da ordem → Conferência dos materiais → Definição da prioridade → Liberação → Execução → Apontamento → Finalização
Com esse fluxo, cada ordem passa a representar uma produção que pode ser acompanhada desde sua origem até o resultado final.
A organização também melhora a comunicação entre setores. Compras consegue identificar necessidades de materiais, estoque acompanha o consumo dos componentes e a produção visualiza aquilo que precisa ser executado.
Dessa forma, organizar as ordens não significa apenas colocá-las em uma sequência. Significa criar critérios, status e registros que permitam saber, a qualquer momento, o que ainda precisa ser produzido, o que está em andamento e quais situações exigem atenção.
Como planejar materiais para cada ordem de produção?
Planejar os materiais necessários para cada ordem é uma etapa essencial para evitar interrupções durante a fabricação. Antes de liberar uma produção, a empresa precisa saber quais matérias-primas, componentes e insumos serão utilizados, em quais quantidades e se esses itens realmente estão disponíveis no estoque.
Dentro do controle de produção industrial, produção e estoque precisam trabalhar de forma integrada. Uma ordem pode estar corretamente planejada em relação à quantidade e ao prazo, mas ainda assim não conseguir avançar caso um dos componentes necessários esteja em falta.
Imagine uma indústria que precise fabricar 500 unidades de determinado produto. Para essa produção podem ser necessários diferentes materiais, como chapas, parafusos, embalagens, componentes internos e insumos auxiliares. Se apenas um desses itens estiver indisponível, toda a ordem poderá ser comprometida.
Por isso, o planejamento dos materiais deve acontecer antes do início das atividades produtivas.
Lista de materiais
A lista de materiais reúne os componentes necessários para fabricar um produto.
Ela permite identificar quais itens serão consumidos e em quais quantidades durante a fabricação. Dependendo do tipo de indústria, essa estrutura pode envolver poucos componentes ou dezenas de matérias-primas diferentes.
Por exemplo, para produzir uma unidade de determinado equipamento podem ser necessários:
-
2 componentes metálicos.
-
4 parafusos.
-
1 peça plástica.
-
1 cabo.
-
1 embalagem.
Se a ordem solicitar a produção de 100 unidades, as necessidades precisam ser calculadas considerando essa quantidade.
Nesse exemplo, seriam necessários:
-
200 componentes metálicos.
-
400 parafusos.
-
100 peças plásticas.
-
100 cabos.
-
100 embalagens.
Essa relação ajuda a transformar a quantidade planejada de produtos acabados em uma necessidade concreta de materiais.
Uma lista estruturada também reduz a dependência da memória dos operadores ou de anotações informais. Sempre que uma nova ordem for criada, os componentes necessários poderão ser calculados a partir da estrutura cadastrada para o produto.
É importante manter essas informações atualizadas. Caso a composição de um produto seja alterada e a lista continue utilizando dados antigos, o planejamento poderá calcular materiais incorretamente.
Verificação da disponibilidade em estoque
Depois de identificar a quantidade necessária de cada componente, o próximo passo é verificar o estoque disponível.
Essa conferência deve acontecer antes da liberação da ordem.
Se forem necessários 500 quilos de determinada matéria-prima e o estoque possuir somente 300 quilos, existe uma falta de 200 quilos que precisa ser tratada antes ou durante o planejamento.
A simples existência de saldo também não significa necessariamente que todo o material poderá ser utilizado na nova produção.
Parte do estoque pode já estar comprometida com outras ordens abertas. Por isso, é importante diferenciar aquilo que está fisicamente disponível da quantidade que realmente pode ser utilizada.
Uma análise pode considerar:
Quantidade em estoque → Quantidade já comprometida → Quantidade disponível para novas ordens
Essa visão evita que duas ordens sejam planejadas utilizando o mesmo material.
Também é importante avaliar a unidade de medida. Um componente pode ser comprado em caixas, armazenado em unidades e consumido em peças. Erros nessa relação podem gerar cálculos incorretos.
No controle de produção industrial, a conferência antecipada permite que a empresa identifique limitações antes que elas cheguem ao chão de fábrica.
Reserva ou separação dos materiais
Após confirmar a disponibilidade, a empresa pode reservar ou separar os materiais destinados à ordem.
A reserva indica que determinada quantidade do estoque já está comprometida com uma produção específica.
Por exemplo, se o estoque possui 1.000 unidades de um componente e uma ordem precisa utilizar 600, essas 600 unidades podem ser consideradas comprometidas. Assim, outras ordens não deveriam contar com todo o saldo de 1.000 unidades como disponível.
Já a separação física ocorre quando os materiais são retirados de sua posição de armazenamento e preparados para serem utilizados na fabricação.
Essa prática pode ser especialmente útil quando existem muitas ordens simultâneas.
Ao preparar previamente os materiais, a empresa consegue verificar se todos os componentes realmente estão presentes antes de iniciar a operação.
Isso reduz situações como:
-
Ordem liberada sem matéria-prima completa.
-
Operador aguardando material.
-
Máquina parada durante a produção.
-
Busca de componentes no meio da fabricação.
-
Uso de materiais destinados a outra ordem.
-
Atrasos provocados por itens que poderiam ter sido conferidos antecipadamente.
A reserva ou separação deve seguir a realidade da operação. Algumas indústrias fazem isso com antecedência, enquanto outras disponibilizam os materiais conforme as etapas produtivas avançam.
Falta de matéria-prima
Quando a quantidade necessária é maior que o estoque disponível, é preciso identificar a falta antes que ela provoque uma parada.
A necessidade pode ser calculada comparando:
Material necessário – Material disponível = Quantidade faltante
Se uma ordem exige 800 unidades e existem apenas 500 disponíveis, existe uma necessidade adicional de 300 unidades.
Essa informação pode apoiar o setor responsável pelas compras ou pelo abastecimento.
Também é importante considerar o prazo.
Não basta saber que existe uma falta. A empresa precisa entender quando o material deverá estar disponível para que a produção aconteça conforme o planejamento.
Se a ordem estiver prevista para começar em dez dias, a compra precisa considerar o tempo necessário para cotação, pedido, transporte, recebimento e conferência.
Quando essa análise acontece somente no momento em que a ordem chega à máquina, a possibilidade de interrupção aumenta.
Por isso, integrar necessidade produtiva, saldo em estoque e abastecimento ajuda a transformar a falta de material em uma informação antecipada, permitindo agir antes que o problema afete a fabricação.
Como definir etapas, máquinas e sequência de produção?
Uma ordem de produção não deve informar apenas qual produto será fabricado e em qual quantidade. Em muitos processos industriais também é necessário definir quais operações serão realizadas, onde elas acontecerão e em qual sequência.
Um produto pode passar por vários setores antes de ser concluído. Dependendo da indústria, uma peça pode ser cortada, usinada, montada, acabada, inspecionada e somente depois disponibilizada como produto acabado.
Dentro do controle de produção industrial, mapear essas operações ajuda a entender o caminho que cada ordem precisa percorrer.
Roteiro de produção
O roteiro de produção representa a sequência de operações necessárias para fabricar determinado item.
Um exemplo simples pode ser:
Corte → Usinagem → Montagem → Acabamento → Inspeção → Finalização
Cada etapa possui uma função específica.
No corte, a matéria-prima pode receber suas dimensões iniciais. Na usinagem, determinadas características da peça podem ser ajustadas. Depois, componentes podem ser montados, receber acabamento e passar por inspeção.
A estrutura varia conforme o produto.
Alguns processos possuem apenas duas ou três etapas. Outros podem envolver diversos setores, operações terceirizadas ou procedimentos específicos antes da conclusão.
Ter um roteiro definido ajuda a evitar dúvidas sobre qual deve ser a próxima operação.
Também permite acompanhar onde cada ordem está.
Se determinada produção concluiu a etapa de corte e ainda não iniciou a usinagem, o responsável consegue identificar em qual ponto do processo ela se encontra.
Os roteiros também facilitam a padronização. Produtos iguais tendem a seguir uma sequência semelhante, evitando que cada nova ordem dependa de uma definição manual das etapas.
Máquinas e centros de trabalho
Além de determinar o que precisa ser feito, é importante saber onde cada operação será realizada.
Uma indústria pode possuir várias máquinas capazes de executar atividades diferentes. Também pode organizar sua estrutura por setores ou centros de trabalho.
Uma operação de corte pode acontecer em determinada máquina, enquanto uma etapa posterior depende de um equipamento completamente diferente.
Relacionar operações e recursos ajuda a enxergar a capacidade produtiva.
Se dez ordens precisam utilizar a mesma máquina durante o mesmo período, todas não poderão necessariamente ser executadas ao mesmo tempo.
A programação precisa considerar a disponibilidade do recurso.
Os centros de trabalho podem representar:
-
Máquinas.
-
Linhas de produção.
-
Setores.
-
Bancadas.
-
Células produtivas.
-
Equipamentos específicos.
-
Áreas de inspeção.
Essa organização facilita a visualização de onde existe maior concentração de trabalho.
Quando muitas ordens dependem do mesmo recurso, ele pode se transformar em um ponto de restrição do processo.
Tempo previsto por etapa
O tempo também precisa fazer parte do planejamento.
Cada operação pode ter um período estimado para preparação e execução.
O tempo de preparação está relacionado aos ajustes necessários antes de iniciar determinada produção. Isso pode envolver troca de ferramenta, limpeza, regulagem ou configuração de uma máquina.
Já o tempo de produção corresponde ao período utilizado para executar efetivamente a operação.
Imagine uma máquina que precise de 30 minutos de preparação e depois produza 100 unidades por hora.
Uma ordem de 500 unidades precisará considerar tanto a preparação quanto o tempo necessário para fabricar a quantidade prevista.
Essas estimativas ajudam a calcular quando uma ordem poderá começar e terminar.
Sem tempos previstos, torna-se difícil montar uma programação confiável.
Também fica mais complicado identificar desvios.
Se determinada etapa estava prevista para durar quatro horas e levou sete, existe uma diferença que pode ser analisada.
O controle de produção industrial utiliza essa comparação para entender se o processo está ocorrendo dentro do esperado.
Sequenciamento das ordens
Quando diversas ordens dependem das mesmas máquinas ou setores, é necessário determinar qual delas será executada primeiro.
Esse processo é conhecido como sequenciamento.
A sequência pode considerar diferentes critérios.
Um deles é o prazo de entrega. Ordens com vencimentos próximos podem receber prioridade.
Outro critério é a disponibilidade dos materiais. Uma ordem pode ser urgente, mas ainda estar aguardando matéria-prima. Nesse caso, outro trabalho disponível pode ocupar o recurso enquanto o componente não chega.
Também pode ser vantajoso agrupar produções semelhantes.
Se duas ordens utilizam a mesma configuração de máquina, executá-las próximas uma da outra pode reduzir trocas e preparações.
Entre os fatores utilizados para sequenciar ordens podem estar:
-
Prazo de entrega.
-
Prioridade do pedido.
-
Material disponível.
-
Máquina disponível.
-
Tempo de preparação.
-
Quantidade a produzir.
-
Continuidade entre operações.
-
Dependência de outros processos.
Uma sequência bem definida reduz decisões improvisadas durante o turno.
O operador passa a saber qual ordem deverá ser executada depois da atual, enquanto o responsável pela produção consegue acompanhar se a programação está sendo seguida.
Quando ocorre uma alteração, como quebra de máquina ou atraso de material, o sequenciamento também pode ser revisto.
Por isso, a programação não deve ser considerada totalmente fixa. Ela precisa acompanhar as condições reais da fábrica.
Como acompanhar uma ordem de produção em andamento?
Depois que uma ordem é liberada e a fabricação começa, inicia-se uma das etapas mais importantes do acompanhamento produtivo: registrar aquilo que realmente está acontecendo.
Criar ordens detalhadas e planejar corretamente os materiais não é suficiente se a empresa não atualizar as informações durante a execução.
É por meio dos registros do chão de fábrica que o controle de produção industrial consegue comparar planejamento e realidade.
A empresa precisa saber se a ordem começou, quanto já foi produzido, quanto ainda falta, se ocorreram perdas e se o prazo continua dentro do esperado.
Apontamento da produção
O apontamento da produção é o registro das atividades realizadas durante a execução de uma ordem.
Essas informações transformam a movimentação do chão de fábrica em dados que podem ser acompanhados pelos responsáveis.
Um apontamento pode registrar:
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade perdida.
-
Horário de início.
-
Horário de término.
-
Etapa executada.
-
Máquina utilizada.
-
Situação da operação.
Não é necessário esperar a conclusão de toda a ordem para registrar essas informações.
Em muitos processos, os apontamentos podem acontecer ao longo do turno ou após cada etapa.
Imagine uma ordem para fabricar 1.000 unidades.
No primeiro turno foram produzidas 300 unidades. No segundo, mais 400. As 300 restantes serão fabricadas no dia seguinte.
Os registros permitem acompanhar essa evolução:
Planejado: 1.000 unidades
Produzido até o momento: 700 unidades
Saldo pendente: 300 unidades
Sem esses apontamentos, a empresa pode saber apenas que a ordem está aberta, sem conhecer seu avanço real.
Produção planejada x produção realizada
Uma das funções mais importantes do acompanhamento é comparar aquilo que deveria acontecer com aquilo que efetivamente aconteceu.
Essa análise pode ser aplicada às quantidades.
Se estavam previstas 500 unidades e foram produzidas apenas 420, existe uma diferença de 80 unidades.
Também pode ser aplicada ao tempo.
Se uma operação deveria durar cinco horas, mas precisou de oito, existe um desvio que merece análise.
A comparação pode considerar:
-
Quantidade prevista x quantidade realizada.
-
Tempo previsto x tempo realizado.
-
Consumo previsto x consumo real.
-
Data prevista x data efetiva.
-
Perda prevista x perda registrada.
Essas diferenças não significam necessariamente que existe um problema grave, mas mostram situações que precisam ser compreendidas.
Uma quantidade menor pode ter sido provocada por parada de máquina, falta de material, baixa produtividade, retrabalho ou outro evento.
Registrar os dados permite investigar as causas com informações concretas.
Ordens atrasadas
Acompanhar os prazos é necessário para identificar ordens que estão saindo da programação.
Uma ordem pode ser considerada em risco antes mesmo de ultrapassar sua data final.
Por exemplo, imagine que uma produção deveria estar 80% concluída até determinado momento, mas apenas 30% foi executada. Mesmo que a data limite ainda não tenha chegado, já existe um sinal de que o prazo poderá não ser cumprido.
O acompanhamento deve considerar:
-
Data planejada de início.
-
Data real de início.
-
Data prevista de conclusão.
-
Quantidade já produzida.
-
Quantidade ainda pendente.
-
Etapas que faltam executar.
Uma ordem pode atrasar por diferentes motivos:
-
Falta de matéria-prima.
-
Quebra de equipamento.
-
Manutenção não programada.
-
Tempo de produção acima do previsto.
-
Problemas de qualidade.
-
Retrabalho.
-
Mudança de prioridade.
-
Acúmulo de ordens em determinada máquina.
Ao identificar essas situações antecipadamente, a empresa consegue reorganizar a programação, avaliar recursos e ajustar prioridades.
Produção parcial
Nem toda ordem precisa ser concluída em um único apontamento.
Quando a quantidade é elevada ou o processo possui várias etapas, a produção pode ser registrada parcialmente.
Uma ordem de 2.000 unidades, por exemplo, pode permanecer aberta durante diferentes turnos.
Os registros podem mostrar:
Primeiro apontamento: 500 unidades.
Segundo apontamento: 600 unidades.
Terceiro apontamento: 400 unidades.
Total produzido: 1.500 unidades.
Saldo a produzir: 500 unidades.
Esse modelo oferece uma visão mais próxima da realidade.
Também pode existir produção parcial entre diferentes etapas.
Uma quantidade pode ter terminado o corte enquanto outra parte ainda está passando pela mesma operação. As primeiras peças concluídas podem avançar para a etapa seguinte, dependendo das características do processo.
Acompanhando esses movimentos, torna-se possível visualizar o avanço da ordem sem precisar esperar sua finalização completa.
Essa atualização contínua também ajuda outros setores.
O responsável pela programação consegue saber quanto ainda falta produzir, o estoque pode acompanhar os consumos realizados e os gestores podem visualizar quais ordens estão próximas da conclusão ou exigindo atenção.
Assim, o acompanhamento deixa de ser apenas uma confirmação no final da fabricação e passa a fazer parte da rotina diária da produção.
Como controlar consumo, perdas e retrabalho nas ordens?
Acompanhar somente a quantidade produzida não é suficiente para entender se uma ordem foi executada de maneira eficiente. Durante a fabricação, também é necessário registrar quanto material foi utilizado, quais perdas ocorreram e se alguma quantidade precisou passar novamente por uma etapa do processo.
Essas informações ajudam a empresa a compreender melhor o resultado real de cada ordem. Uma produção pode atingir a quantidade planejada e, mesmo assim, apresentar consumo de matéria-prima muito acima do previsto.
Dentro do controle de produção industrial, comparar planejamento e execução permite identificar essas diferenças e entender onde existem oportunidades para melhorar o processo.
Quando consumo, perdas e retrabalhos não são registrados, parte do custo real da fabricação pode permanecer escondida. Além disso, o estoque registrado pode apresentar diferenças em relação à quantidade física disponível.
Por isso, esses dados precisam fazer parte dos apontamentos realizados durante ou após a execução das ordens.
Consumo previsto x consumo real
Antes de iniciar uma produção, a empresa pode calcular quanto de cada matéria-prima deverá ser necessário para fabricar determinada quantidade.
Esse cálculo normalmente utiliza a estrutura ou lista de materiais do produto.
Imagine que cada unidade de determinado item necessite de 2 quilos de uma matéria-prima.
Para uma ordem de 500 unidades, o consumo previsto seria:
500 unidades x 2 quilos = 1.000 quilos
Ao final da fabricação, entretanto, podem ter sido consumidos 1.080 quilos.
Nesse caso, existe uma diferença de 80 quilos entre o previsto e o realizado.
Essa comparação permite investigar o que provocou o consumo adicional.
Algumas possíveis causas são:
-
Perdas durante o corte.
-
Ajustes realizados no equipamento.
-
Refugo.
-
Erros de operação.
-
Problemas de qualidade.
-
Necessidade de fabricar unidades adicionais.
-
Diferenças na estrutura cadastrada.
-
Variações do próprio processo produtivo.
Também pode ocorrer a situação contrária.
Se o consumo real for menor que o previsto, é importante verificar se houve economia efetiva ou se algum apontamento deixou de ser realizado.
Por isso, a análise deve buscar informações confiáveis, e não apenas considerar que todo desvio positivo ou negativo representa automaticamente um problema.
No controle de produção industrial, acompanhar o consumo permite avaliar se aquilo que foi planejado corresponde ao comportamento real do processo.
Perdas de matéria-prima
Nem toda matéria-prima utilizada durante a fabricação se transforma em produto acabado.
Dependendo do processo, parte do material pode ser perdida naturalmente ou em decorrência de alguma ocorrência.
Essas perdas precisam ser identificadas para que a empresa saiba quanto realmente foi consumido em cada ordem.
Entre os exemplos mais comuns estão:
-
Refugo.
-
Sucata.
-
Quebra.
-
Sobras de corte.
-
Ajustes de máquina.
-
Produto fora da especificação.
-
Material danificado durante a operação.
O refugo normalmente representa uma peça ou quantidade que não poderá ser aproveitada no produto final.
A sucata pode envolver materiais descartados após operações industriais, dependendo das características do processo.
Já perdas decorrentes de corte podem surgir quando a matéria-prima precisa ser recortada para atingir determinada dimensão, gerando sobras.
Também podem ocorrer perdas durante a preparação da máquina.
Imagine um processo no qual as primeiras unidades produzidas sejam utilizadas para ajustar o equipamento até chegar ao padrão esperado. Esse consumo precisa ser considerado para que o resultado da ordem seja corretamente analisado.
O registro das perdas pode incluir:
-
Ordem de produção.
-
Material envolvido.
-
Quantidade perdida.
-
Etapa em que ocorreu.
-
Motivo da perda.
-
Data do registro.
Com essas informações, torna-se possível identificar padrões.
Se uma máquina apresenta quantidade de perda muito maior que outras, por exemplo, pode ser necessário avaliar seu processo, configuração ou condição operacional.
Da mesma forma, se determinado produto apresenta perda recorrente em uma etapa específica, existe um ponto que merece atenção.
Retrabalho
Retrabalho acontece quando uma peça, produto ou etapa precisa ser executada novamente porque o resultado inicial não atende aos requisitos necessários.
Imagine uma peça que passou pela etapa de acabamento, mas apresentou uma irregularidade. Em vez de ser descartada, ela pode retornar ao processo para receber uma nova execução.
Nesse caso, existe retrabalho.
Embora o produto possa ser recuperado, essa repetição normalmente consome recursos adicionais.
Pode haver:
-
Novo tempo de máquina.
-
Nova utilização de mão de obra.
-
Consumo adicional de material.
-
Aumento do tempo total da ordem.
-
Alteração da programação.
-
Atraso em outras produções.
Registrar o retrabalho permite entender quanto esforço adicional foi necessário para concluir determinada fabricação.
O registro pode identificar:
-
Produto ou quantidade afetada.
-
Ordem relacionada.
-
Etapa original.
-
Etapa que deverá ser refeita.
-
Motivo.
-
Quantidade retrabalhada.
-
Tempo utilizado.
Sem esse acompanhamento, uma ordem pode aparentar ter sido executada dentro do padrão, mesmo que várias horas tenham sido utilizadas para corrigir produtos já processados.
Também é importante diferenciar retrabalho de perda.
Uma peça perdida não será recuperada para o produto final. Já uma peça retrabalhada ainda poderá ser utilizada após uma nova operação.
Impacto das perdas no custo
Perdas e consumos adicionais influenciam diretamente o custo de fabricação.
Se uma ordem estava planejada para consumir 1.000 quilos de matéria-prima, mas utilizou 1.150 quilos, os 150 quilos adicionais representam um custo que precisa ser considerado.
O mesmo acontece com horas extras de máquina ou mão de obra utilizadas em retrabalho.
Por isso, uma análise da produção não deve considerar apenas:
Quantidade produzida.
Também deve observar:
-
Materiais consumidos.
-
Quantidade perdida.
-
Horas utilizadas.
-
Retrabalhos.
-
Recursos adicionais.
Quanto maior a diferença entre aquilo que estava previsto e aquilo que efetivamente foi consumido, maior poderá ser a diferença entre o custo planejado e o custo realizado.
Esse acompanhamento ajuda a empresa a identificar processos que precisam ser revistos e produtos que apresentam maior nível de desperdício.
Além de apoiar a análise de custos, o registro adequado melhora a precisão do estoque.
Quando uma perda acontece fisicamente, mas não é registrada, o saldo do sistema pode indicar uma quantidade maior do que realmente existe.
Assim, controlar perdas, consumo e retrabalho contribui tanto para a gestão da produção quanto para a confiabilidade das informações utilizadas por outros setores.
Quais indicadores acompanhar no Controle de Produção Industrial?
Os registros das ordens não devem servir apenas para documentar aquilo que aconteceu durante a fabricação. Quando organizadas corretamente, essas informações também podem ser transformadas em indicadores que ajudam a acompanhar o desempenho produtivo.
O controle de produção industrial gera dados sobre quantidades, tempos, perdas, atrasos e utilização dos recursos. A análise desses registros permite identificar tendências e comparar diferentes períodos, produtos, máquinas ou processos.
Os indicadores ajudam a responder perguntas como:
-
A produção está cumprindo o planejamento?
-
Quantas ordens estão atrasadas?
-
Quanto tempo as ordens estão levando?
-
Onde ocorrem mais perdas?
-
Quais processos apresentam maior produtividade?
-
Quais produtos possuem maior tempo de fabricação?
A escolha dos indicadores deve considerar as características da empresa. Não é necessário acompanhar dezenas de informações se elas não forem utilizadas na tomada de decisão.
Quantidade planejada x produzida
Um dos indicadores mais simples é a comparação entre a quantidade que estava prevista e aquilo que realmente foi produzido.
Imagine uma ordem planejada para fabricar 1.000 unidades.
Ao final do período, foram concluídas 920 unidades.
Nesse caso, existe uma diferença de 80 unidades.
Essa informação pode ser analisada por:
-
Ordem.
-
Produto.
-
Turno.
-
Dia.
-
Semana.
-
Mês.
-
Máquina.
-
Setor.
A comparação permite verificar se o planejamento está sendo cumprido.
Quando diferenças acontecem de forma recorrente, é necessário investigar as causas.
O problema pode estar relacionado a capacidade produtiva, disponibilidade de materiais, tempos incorretos, paradas de máquina ou metas incompatíveis com a realidade da operação.
Ordens em atraso
Outro indicador relevante é a quantidade ou percentual de ordens que ultrapassaram a data prevista de conclusão.
Por exemplo, se uma empresa possui 50 ordens programadas para determinado período e 8 foram concluídas depois do prazo, esse resultado merece acompanhamento.
Mais importante do que apenas contar ordens atrasadas é entender por que elas atrasaram.
Os motivos podem incluir:
-
Falta de matéria-prima.
-
Quebra de máquina.
-
Ordem liberada fora do prazo.
-
Tempo de fabricação acima do previsto.
-
Retrabalho.
-
Mudanças frequentes de prioridade.
-
Acúmulo de trabalho em determinado setor.
Ao classificar os motivos, a empresa consegue identificar quais causas aparecem com maior frequência.
O indicador também pode ser acompanhado ao longo do tempo para verificar se as ações adotadas estão reduzindo os atrasos.
Tempo de produção
Comparar o tempo previsto com o realizado ajuda a avaliar se os roteiros utilizados no planejamento representam a realidade da fábrica.
Se determinada operação está cadastrada com duração prevista de duas horas, mas frequentemente leva quatro, existe uma diferença que pode prejudicar toda a programação.
O acompanhamento pode considerar:
Tempo previsto → Tempo efetivamente utilizado → Diferença
Essa análise pode ser feita por:
-
Produto.
-
Ordem.
-
Máquina.
-
Operação.
-
Centro de trabalho.
Tempos muito acima do previsto podem indicar dificuldades no processo, problemas de equipamento, necessidade de treinamento, baixa padronização ou simplesmente uma estimativa inadequada.
Da mesma forma, tempos realizados consistentemente menores que os planejados podem indicar que os parâmetros utilizados precisam ser atualizados.
Índice de perdas
O índice de perdas ajuda a medir quanto daquilo que foi utilizado ou produzido não se transformou em resultado aproveitável.
Uma análise simples pode comparar a quantidade perdida com a quantidade total processada.
O objetivo é identificar onde o desperdício está acontecendo.
O indicador pode ser observado por:
-
Produto.
-
Matéria-prima.
-
Máquina.
-
Operação.
-
Turno.
-
Motivo da perda.
Imagine que duas máquinas realizem a mesma operação.
A primeira apresenta pequenas perdas regularmente, enquanto a segunda registra uma quantidade muito superior.
Essa diferença pode indicar a necessidade de avaliar regulagens, ferramentas, manutenção ou outros fatores relacionados ao equipamento.
Dentro do controle de produção industrial, o indicador de perdas permite direcionar a análise para os pontos com maior impacto.
Produtividade
Produtividade relaciona aquilo que foi produzido com os recursos utilizados para alcançar esse resultado.
Uma forma simples de acompanhamento pode ser observar a quantidade produzida durante determinado período.
Por exemplo:
Máquina A: 600 unidades em 6 horas.
Máquina B: 700 unidades em 10 horas.
Olhar somente para a quantidade total poderia fazer a máquina B parecer mais produtiva. Entretanto, ao considerar o tempo utilizado, a análise muda.
A produtividade pode ser avaliada utilizando:
-
Quantidade por hora.
-
Quantidade por turno.
-
Quantidade por máquina.
-
Quantidade por linha produtiva.
-
Quantidade por etapa.
É importante interpretar esse indicador dentro do contexto da operação.
Produtos diferentes podem ter níveis de complexidade distintos, portanto nem sempre é adequado comparar diretamente quantidades sem considerar suas características.
Lead time de produção
O lead time representa o período necessário para que uma ordem percorra o processo produtivo.
Dependendo da metodologia adotada pela empresa, esse tempo pode ser considerado desde a liberação da ordem até sua conclusão ou entre outros pontos previamente definidos.
Por exemplo:
Ordem liberada: segunda-feira pela manhã.
Ordem finalizada: quinta-feira à tarde.
O intervalo representa o tempo total decorrido dentro do processo analisado.
O lead time não é necessariamente composto apenas pelo período em que as máquinas estão efetivamente trabalhando.
A ordem pode permanecer aguardando:
-
Material.
-
Máquina.
-
Liberação de etapa.
-
Inspeção.
-
Transporte interno.
-
Processamento anterior.
Por isso, analisar o tempo total ajuda a identificar períodos em que a ordem permanece parada.
Uma empresa pode descobrir, por exemplo, que a fabricação efetiva leva poucas horas, mas o produto permanece vários dias aguardando entre operações.
Esse tipo de informação ajuda a encontrar oportunidades para reorganizar o fluxo e reduzir o tempo necessário para concluir as ordens.
Quais são os principais erros no controle das ordens de produção?
A organização das ordens depende da qualidade dos processos utilizados antes, durante e depois da fabricação. Mesmo uma empresa que possua planejamento pode enfrentar dificuldades quando as informações não são registradas corretamente ou quando não existem critérios padronizados para execução.
Alguns erros são especialmente prejudiciais porque afetam várias áreas ao mesmo tempo.
Uma falha no registro de consumo, por exemplo, pode gerar divergência no estoque e comprometer a próxima ordem. Já uma programação sem prioridades pode provocar atrasos mesmo quando existem máquinas e materiais disponíveis.
Por isso, reconhecer os erros mais frequentes ajuda a melhorar o controle de produção industrial e tornar o processo mais previsível.
Liberar ordens sem verificar materiais
Um dos problemas mais comuns é liberar uma ordem sem confirmar se todos os componentes necessários estão disponíveis.
A produção pode começar normalmente e ser interrompida no momento em que determinado material acabar.
Essa parada gera diversos impactos.
A máquina pode ficar ociosa, operadores podem precisar aguardar reposição e a ordem pode atrasar.
Antes da liberação, é recomendável conferir:
-
Materiais necessários.
-
Quantidades necessárias.
-
Saldo disponível.
-
Materiais comprometidos com outras ordens.
-
Compras pendentes.
-
Prazo previsto de abastecimento.
Essa verificação transforma uma possível falta futura em uma necessidade conhecida antecipadamente.
Não registrar apontamentos
Planejar uma ordem sem registrar sua execução faz com que a empresa conheça apenas aquilo que deveria acontecer.
Ela não sabe exatamente o que aconteceu na fábrica.
Sem apontamentos, podem faltar informações sobre:
-
Quantidade produzida.
-
Tempo realizado.
-
Perdas.
-
Etapas concluídas.
-
Consumo efetivo.
-
Situação atual.
Uma ordem de 1.000 unidades pode estar marcada como em produção, mas sem atualização não será possível saber se foram fabricadas 100, 500 ou 900 unidades.
A ausência de apontamentos também prejudica os indicadores.
Se os dados reais não são registrados, qualquer análise de produtividade, tempo ou perdas ficará incompleta.
Produzir sem prioridade definida
Quando todas as ordens parecem igualmente urgentes, a fábrica pode acabar executando uma sequência que não corresponde às necessidades reais da empresa.
Um operador pode começar a ordem mais fácil ou aquela cujo material está mais próximo, enquanto um pedido com prazo crítico continua aguardando.
Por isso, é importante definir critérios de prioridade.
Eles podem considerar:
-
Prazo.
-
Disponibilidade de material.
-
Capacidade.
-
Urgência.
-
Sequência das operações.
-
Dependência de outros produtos.
Também é importante evitar alterações frequentes sem necessidade.
Toda mudança pode interferir no sequenciamento de máquinas e setores.
Não registrar perdas
Quando uma matéria-prima é fisicamente descartada, mas a perda não é registrada, o saldo do estoque pode ficar incorreto.
Imagine que o sistema indique 500 unidades, mas 50 foram descartadas durante a produção sem apontamento.
Fisicamente, existem 450.
Essa diferença poderá aparecer somente quando alguém precisar utilizar o material ou durante um inventário.
Registrar perdas permite manter a movimentação mais próxima da realidade.
Também gera dados para entender:
-
Onde as perdas acontecem.
-
Quais produtos geram mais desperdício.
-
Quais máquinas apresentam maior ocorrência.
-
Quais motivos são mais frequentes.
Sem esse registro, a empresa não consegue medir adequadamente o problema.
Finalizar ordens sem conferir quantidades
Outro erro é encerrar uma ordem sem verificar se os apontamentos correspondem ao resultado real.
Antes da finalização, é importante conferir:
-
Quantidade planejada.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade perdida.
-
Materiais consumidos.
-
Etapas concluídas.
Se uma ordem planejada para 1.000 unidades possui apenas 950 apontadas, ela não deveria ser encerrada automaticamente sem entender o motivo da diferença.
Pode existir uma produção não registrada, uma perda ou simplesmente um saldo que ainda precisa ser fabricado.
A conferência evita inconsistências entre produção, estoque e pedidos.
Controlar diferentes etapas em planilhas separadas
Planilhas podem ser úteis em operações menores ou controles específicos. Entretanto, quando cada setor mantém seu próprio arquivo sem integração, começam a surgir dificuldades.
Uma planilha pode indicar determinada quantidade, enquanto outro controle mostra um valor diferente.
Também pode acontecer de uma ordem ser atualizada pela produção, mas o estoque continuar utilizando uma informação antiga.
Os principais problemas da fragmentação incluem:
-
Duplicidade de lançamentos.
-
Informações desatualizadas.
-
Dificuldade para localizar dados.
-
Divergência entre setores.
-
Falta de visão completa da ordem.
-
Maior dependência de conferências manuais.
Centralizar as informações facilita o acompanhamento desde a abertura até a finalização da ordem.
O objetivo não é apenas substituir planilhas, mas criar uma fonte de informação comum para que diferentes áreas trabalhem com os mesmos dados.
Como implementar um Controle de Produção Industrial organizado?
Organizar a produção não precisa começar com um processo excessivamente complexo. O primeiro passo é compreender como a fábrica funciona atualmente e identificar quais informações são necessárias para acompanhar as ordens com segurança.
A implantação de um controle de produção industrial deve respeitar a realidade de cada operação.
Uma pequena indústria com poucos produtos possui necessidades diferentes de uma fábrica que trabalha com centenas de componentes, diversas máquinas e múltiplas etapas.
O importante é criar uma rotina padronizada capaz de conectar planejamento, execução e acompanhamento.
Mapear o processo produtivo
Antes de criar novos controles, é necessário entender o caminho percorrido pelos produtos.
O mapeamento pode começar identificando:
-
Produtos fabricados.
-
Matérias-primas utilizadas.
-
Componentes necessários.
-
Etapas produtivas.
-
Máquinas utilizadas.
-
Centros de trabalho.
-
Tempos de operação.
-
Responsáveis.
-
Pontos de inspeção.
-
Locais onde ocorrem apontamentos.
Uma forma simples é acompanhar uma produção do início ao fim e registrar tudo o que acontece.
Por exemplo:
Matéria-prima → Corte → Usinagem → Montagem → Inspeção → Produto acabado
Depois, cada etapa pode ser detalhada.
Esse levantamento ajuda a identificar onde as informações precisam ser registradas e quais recursos precisam ser relacionados às ordens.
Padronizar as ordens de produção
Depois de entender o processo, é importante definir um modelo de ordem.
Todas as OPs devem utilizar uma estrutura consistente, permitindo que as pessoas encontrem as informações de forma rápida.
Entre os dados que podem ser padronizados estão:
-
Número da ordem.
-
Produto.
-
Quantidade.
-
Data prevista.
-
Prioridade.
-
Materiais.
-
Operações.
-
Máquinas.
-
Situação.
-
Quantidade produzida.
-
Perdas.
O objetivo é evitar que cada ordem seja criada de uma maneira diferente.
A padronização facilita treinamentos, consultas e comparações.
Organizar produtos e estruturas
Cadastros incorretos podem comprometer todo o planejamento.
Por isso, antes de automatizar o processo, é necessário revisar as informações utilizadas pela produção.
Isso inclui:
-
Produtos.
-
Matérias-primas.
-
Unidades de medida.
-
Estruturas de materiais.
-
Quantidades necessárias.
-
Roteiros.
-
Máquinas.
-
Tempos previstos.
Imagine que a estrutura informe que cada produto utiliza uma unidade de determinado componente quando, na realidade, utiliza duas.
Todas as ordens criadas com base nesse cadastro calcularão uma necessidade incorreta.
Por isso, a qualidade do controle de produção industrial depende diretamente da confiabilidade dos dados utilizados.
Definir regras para abertura e liberação
Também é necessário determinar quando uma ordem pode ser criada e quando ela pode efetivamente entrar em produção.
A empresa pode estabelecer verificações antes da liberação, como:
-
Demanda confirmada.
-
Quantidade definida.
-
Materiais disponíveis.
-
Roteiro cadastrado.
-
Máquina disponível.
-
Prazo estabelecido.
-
Prioridade definida.
Além disso, os status devem possuir regras claras.
Uma ordem pode ser:
Planejada → Liberada → Em produção → Pausada → Finalizada
Nem todas precisarão passar obrigatoriamente por todos os status, mas é importante definir o significado de cada um.
Assim, todos os setores interpretam as situações da mesma maneira.
Criar uma rotina de apontamentos
O próximo passo é definir como os dados reais serão registrados.
A empresa deve estabelecer:
-
Quem aponta.
-
Quando aponta.
-
O que precisa ser registrado.
-
Em qual etapa o registro acontece.
-
Como corrigir informações incorretas.
Os apontamentos podem acontecer após uma etapa, ao fim de um turno ou conforme as unidades são produzidas.
O formato depende da realidade produtiva.
O mais importante é evitar longos períodos sem atualização.
Quanto maior a distância entre o momento da produção e o registro, maior a chance de esquecimentos ou dados aproximados.
Os apontamentos podem incluir:
-
Quantidade produzida.
-
Quantidade aprovada.
-
Perdas.
-
Tempos.
-
Etapas concluídas.
-
Materiais utilizados.
Integrar produção e estoque
Produção e estoque possuem uma relação direta.
Quando uma ordem utiliza matéria-prima, ocorre uma movimentação de materiais.
Quando o produto é concluído, também pode ocorrer uma entrada no estoque de produtos acabados.
Um fluxo pode funcionar assim:
Ordem de produção → Consumo de matéria-prima → Fabricação → Entrada do produto acabado
Essa integração reduz lançamentos duplicados e ajuda a manter os saldos atualizados.
Também permite verificar antecipadamente se existe material suficiente para novas ordens.
Se determinada produção consumiu uma quantidade acima do previsto, essa diferença poderá refletir no saldo disponível para as próximas programações.
Acompanhar indicadores periodicamente
Depois de organizar cadastros, ordens e apontamentos, os dados precisam ser analisados.
A empresa pode acompanhar periodicamente:
-
Quantidade planejada e realizada.
-
Ordens atrasadas.
-
Perdas.
-
Tempo de produção.
-
Consumo de materiais.
-
Produtividade.
-
Lead time.
-
Retrabalhos.
A periodicidade dependerá da operação.
Alguns indicadores podem ser acompanhados diariamente, enquanto outros podem ser analisados semanal ou mensalmente.
Mais importante do que gerar muitos números é utilizar as informações para identificar desvios e orientar ações.
Um bom controle de produção industrial é construído pela combinação entre planejamento, ordens estruturadas, materiais organizados, apontamentos confiáveis e acompanhamento constante daquilo que realmente acontece no processo produtivo.
Conclusão
Organizar ordens de produção de forma eficiente exige mais do que registrar aquilo que precisa ser fabricado. É necessário integrar planejamento, disponibilidade de materiais, etapas produtivas, capacidade das máquinas, prazos, apontamentos, perdas e indicadores para que a empresa consiga acompanhar cada ordem do início ao fim.
O controle de produção industrial contribui para transformar essas informações em uma rotina mais organizada, permitindo visualizar o que está planejado, o que está em andamento, quais ordens estão atrasadas e onde existem diferenças entre o previsto e o realizado.
Quando as ordens são bem estruturadas, a indústria consegue definir prioridades com mais segurança, verificar materiais antes da liberação, acompanhar o avanço das etapas e registrar corretamente quantidades produzidas, consumos, perdas e retrabalhos. Isso também melhora a confiabilidade das informações de estoque e facilita a identificação de gargalos no processo.
Outro ponto importante é manter os apontamentos atualizados. Quanto mais próximos os registros estiverem da realidade do chão de fábrica, maior será a capacidade de analisar tempos, produtividade, consumo de materiais e cumprimento dos prazos.
A organização também depende da padronização dos processos. Definir critérios para abrir, liberar, pausar e finalizar ordens reduz dúvidas e facilita o trabalho entre os setores envolvidos na fabricação.
Com dados centralizados e indicadores acompanhados periodicamente, o controle de produção industrial deixa de ser apenas um registro operacional e passa a apoiar decisões sobre programação, capacidade, materiais, custos e desempenho da produção.
Dessa forma, uma rotina produtiva organizada permite que a indústria tenha maior visibilidade sobre suas ordens, reduza falhas de comunicação, identifique desvios com antecedência e mantenha o processo de fabricação mais previsível e alinhado às necessidades do negócio.
confira mais conteúdos no nosso blog.
Perguntas frequentes
O que é controle de produção industrial?
É o acompanhamento das atividades produtivas desde o planejamento até a conclusão das ordens de produção.
Para que serve uma ordem de produção?
Ela reúne informações sobre produto, quantidade, materiais, etapas, prazos e andamento da fabricação.
Como organizar várias ordens de produção?
É importante definir prioridades, status, disponibilidade de materiais, sequência das operações e prazos.
Quais indicadores podem ser usados na produção industrial?
Quantidade planejada e produzida, ordens atrasadas, tempo de produção, perdas, produtividade e lead time.