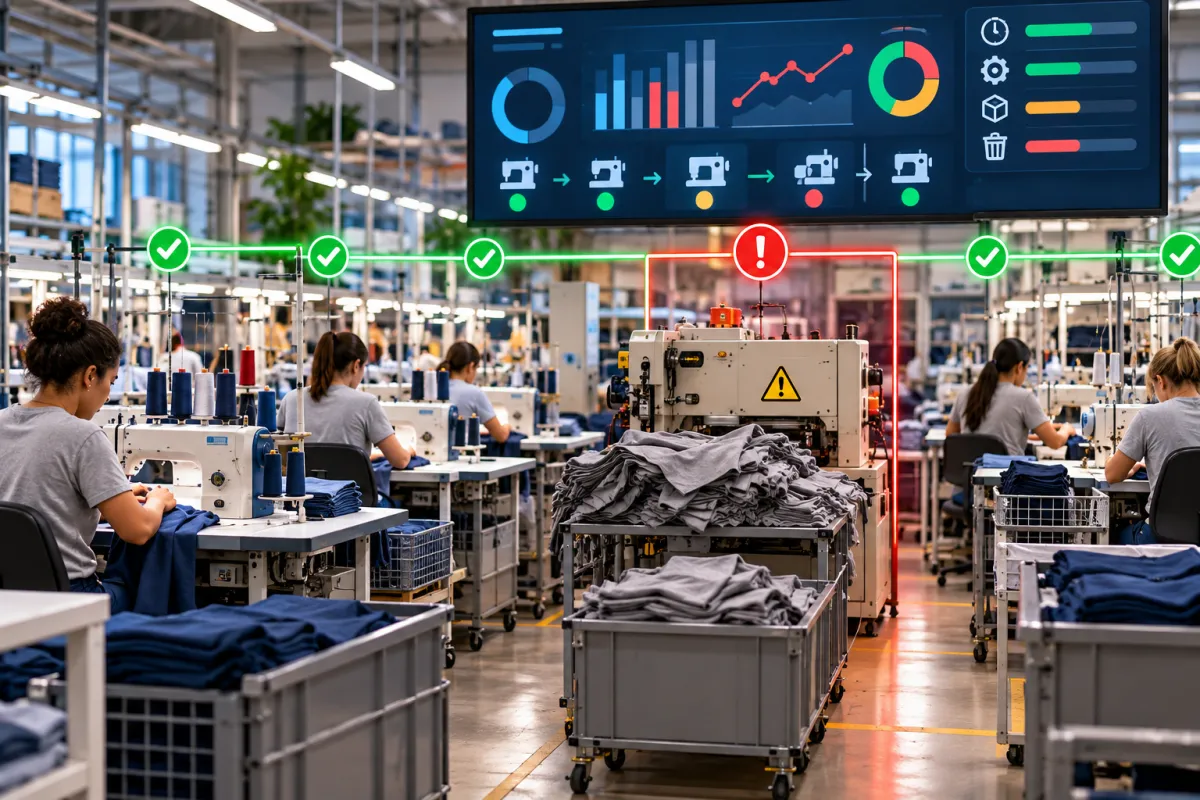
Introdução: por que acompanhar a produção em tempo real?
A rotina de uma fábrica envolve diversas atividades acontecendo ao mesmo tempo. Máquinas em operação, matérias-primas sendo utilizadas, ordens em andamento, produtos passando por diferentes etapas e prazos que precisam ser cumpridos. Quando essas informações não estão organizadas, acompanhar o que realmente está acontecendo no chão de fábrica pode se tornar uma tarefa difícil.
Ter visibilidade da produção significa saber, com clareza, o que está sendo fabricado, em qual etapa cada ordem se encontra, quanto já foi produzido e quais situações podem comprometer o planejamento. Esse acompanhamento ajuda a empresa a reagir mais rapidamente quando surge algum atraso, parada ou desvio no processo.
Em muitas empresas, parte desse controle ainda é realizada com planilhas, fichas impressas, cadernos ou anotações separadas. Embora essas ferramentas possam atender operações menores em determinados momentos, elas tendem a dificultar a atualização das informações conforme a produção aumenta.
Entre os principais problemas estão:
- demora para atualizar os dados;
- informações registradas em locais diferentes;
- dificuldade para saber o andamento real das ordens;
- divergências entre o planejado e o realizado;
- perda de dados importantes;
- atraso na identificação de problemas.
Quando a informação chega tarde aos responsáveis, uma ocorrência pequena pode acabar afetando outras etapas da fabricação.
Uma parada de máquina, por exemplo, pode reduzir a quantidade produzida durante o turno. Se essa situação não for registrada rapidamente, o planejamento continuará considerando uma capacidade produtiva que já não corresponde à realidade.
Por isso, acompanhar a operação enquanto ela acontece permite tomar decisões com base em informações mais atualizadas.
Um sistema de controle de produção pode ajudar a centralizar esses registros e facilitar a consulta das informações relacionadas à fabricação. Em vez de buscar dados em diferentes documentos, o responsável consegue consultar o andamento das ordens em um ambiente organizado.
Isso torna mais simples responder perguntas importantes da rotina industrial, como:
- Qual produto está sendo fabricado agora?
- Quantas unidades já foram concluídas?
- Quanto ainda falta produzir?
- Existe alguma ordem atrasada?
- Houve alguma parada durante o processo?
- Qual etapa está consumindo mais tempo?
- Existe alguma perda acima do esperado?
Essas informações ajudam a transformar o acompanhamento da produção em uma atividade mais objetiva.
Imagine, por exemplo, uma indústria que precisa produzir 800 unidades de determinado item até o fim do dia. A ordem é liberada pela manhã e passa por três etapas de fabricação.
Durante o primeiro período, são concluídas 300 unidades. Depois, uma das operações sofre uma interrupção e a produção fica parada por determinado tempo.
Quando os registros são atualizados durante a execução, o responsável consegue visualizar que a quantidade realizada está abaixo do esperado e pode avaliar rapidamente como reorganizar a programação.
Sem esse acompanhamento, o problema talvez seja percebido apenas no final do turno, quando já existe menos tempo disponível para corrigir o atraso.
A visibilidade do chão de fábrica também ajuda a comparar o planejamento com a execução real. Essa comparação é importante porque nem sempre aquilo que foi programado acontece exatamente da forma prevista.
Tempos podem variar, equipamentos podem parar, materiais podem atrasar e determinadas operações podem produzir mais lentamente do que o esperado. Registrar essas situações cria um histórico que ajuda a tornar os próximos planejamentos mais próximos da realidade da empresa.
O que é um Sistema de Controle de Produção?
O controle da produção é o conjunto de atividades utilizadas para acompanhar aquilo que foi planejado e aquilo que efetivamente está sendo executado na fábrica.
Na prática, ele permite observar o avanço das ordens, registrar quantidades produzidas, acompanhar tempos e identificar situações que possam interferir no cumprimento do planejamento.
Um sistema de controle de produção organiza essas informações para facilitar o acompanhamento da operação.
É importante diferenciar planejamento de controle.
O planejamento determina o que deverá acontecer. Nele podem ser definidos:
- produto que será fabricado;
- quantidade prevista;
- prazo;
- operações necessárias;
- recursos utilizados;
- materiais necessários;
- sequência produtiva.
Já o controle acompanha aquilo que realmente aconteceu durante a execução.
Por exemplo, uma ordem pode prever a fabricação de 500 unidades em oito horas. Durante o acompanhamento, a empresa verifica quantas unidades foram efetivamente produzidas, quanto tempo foi utilizado e se houve alguma ocorrência que alterou o resultado.
Essa diferença entre planejar e acompanhar é fundamental para entender o desempenho real da fábrica.
Registro das Ordens de Produção
A Ordem de Produção funciona como uma referência para organizar a fabricação de determinado produto.
Ela pode concentrar informações como:
- código do produto;
- descrição;
- quantidade programada;
- data prevista;
- operações que deverão ser realizadas;
- materiais utilizados;
- situação atual da produção.
Conforme a ordem avança, seus dados podem ser atualizados.
Dessa maneira, é possível saber se ela está aguardando liberação, em andamento, parada ou concluída.
Esse acompanhamento evita que diferentes ordens fiquem sem uma identificação clara dentro da rotina da fábrica.
Controle das etapas produtivas
Um produto nem sempre é concluído em apenas uma operação. Dependendo do processo industrial, ele pode passar por corte, montagem, acabamento, inspeção, embalagem e outras etapas.
Controlar cada uma delas permite identificar onde a produção está naquele momento.
Imagine uma ordem com 1.000 unidades. O corte já concluiu todas as peças, mas a montagem processou apenas 650 unidades.
Nesse caso, visualizar cada etapa separadamente ajuda a entender que o restante da produção ainda depende da montagem, mesmo que a primeira operação já tenha sido finalizada.
Esse tipo de informação também ajuda a identificar gargalos.
Se diferentes ordens frequentemente acumulam produtos antes da mesma operação, isso pode indicar que aquela etapa está levando mais tempo que as demais.
Apontamentos de quantidade, tempo e perdas
Os apontamentos são registros realizados durante a execução da produção.
Entre os dados que podem ser registrados estão:
- quantidade produzida;
- quantidade aprovada;
- quantidade perdida;
- horário de início;
- horário de término;
- tempo de parada;
- motivo da interrupção;
- etapa executada.
Essas informações permitem comparar aquilo que estava previsto com o resultado real.
Uma produção planejada para 600 unidades pode, por exemplo, terminar com 570 unidades aprovadas e 30 unidades perdidas.
Ao registrar essas diferenças, a empresa consegue analisar os motivos das perdas e verificar se a situação está dentro do esperado ou se exige atenção.
O mesmo vale para o tempo.
Se uma operação normalmente deveria durar duas horas, mas está levando quatro, o acompanhamento permite investigar o que está provocando essa diferença.
Atualização do andamento da fabricação
Um dos principais objetivos do controle é permitir que o andamento da produção seja consultado sem depender apenas de informações repassadas verbalmente ou de documentos atualizados posteriormente.
Quando os registros são realizados durante o processo, a empresa consegue ter uma visão mais próxima do que realmente está acontecendo.
Isso facilita o acompanhamento de:
- ordens iniciadas;
- ordens finalizadas;
- operações em andamento;
- quantidades pendentes;
- atrasos;
- paradas;
- perdas;
- cumprimento dos prazos.
Com essas informações organizadas, gestores e responsáveis pela produção conseguem identificar situações que exigem atenção e acompanhar o desempenho da fábrica de forma mais clara.
Quais informações podem ser acompanhadas em tempo real?
Acompanhar a produção em tempo real significa ter acesso a informações atualizadas sobre o que está acontecendo no chão de fábrica enquanto as atividades estão sendo executadas. Esse acompanhamento reduz a dependência de anotações manuais e facilita a identificação de atrasos, paradas e desvios antes que eles causem impactos maiores na rotina produtiva.
Com um sistema de controle de produção, diferentes dados podem ser centralizados em um único ambiente, permitindo que responsáveis pela produção consultem o andamento das ordens e comparem o planejado com o realizado.
Ordens liberadas e em produção
Uma das informações mais importantes é saber quais Ordens de Produção já foram liberadas para execução e quais ainda aguardam o início das atividades.
Essa visualização ajuda a organizar a sequência de fabricação e evita dúvidas sobre quais produtos devem ser priorizados.
A situação da ordem pode ser apresentada, por exemplo, como:
- aguardando liberação;
- liberada para produção;
- em andamento;
- temporariamente parada;
- finalizada.
Imagine que uma fábrica tenha dez ordens programadas para o mesmo dia. Sem um acompanhamento organizado, pode ser difícil identificar quais já começaram e quais ainda aguardam capacidade disponível.
Ao consultar o status de cada ordem, o responsável consegue ter uma visão mais clara da carga atual da produção.
Quantidade produzida
O registro da quantidade já fabricada permite acompanhar o avanço de cada ordem.
Se a programação prevê a produção de 2.000 unidades, por exemplo, o acompanhamento pode indicar que 1.250 já foram concluídas.
Esse dado ajuda a responder rapidamente quanto da programação já foi executado e se o ritmo atual é suficiente para cumprir o prazo estabelecido.
Também é possível utilizar as quantidades registradas para comparar períodos diferentes e identificar variações no desempenho da produção.
Quantidade restante
Além do total já produzido, é importante visualizar o saldo que ainda precisa ser fabricado.
A quantidade restante pode ser obtida pela diferença entre a quantidade planejada e a quantidade efetivamente concluída.
Se uma ordem foi aberta para 1.000 unidades e 720 já foram produzidas, ainda existem 280 unidades pendentes.
Essa informação é especialmente útil para avaliar o andamento das ordens próximas do prazo de entrega.
Caso o saldo ainda seja elevado e reste pouco tempo disponível, o responsável pode perceber antecipadamente a necessidade de revisar a programação.
Etapa atual de cada ordem
Em processos produtivos com várias operações, saber apenas que uma ordem está em andamento pode não ser suficiente.
É necessário identificar em qual etapa ela se encontra.
Um produto pode passar, por exemplo, pelas seguintes fases:
- preparação;
- corte;
- montagem;
- acabamento;
- inspeção;
- embalagem.
Acompanhar a etapa atual facilita a compreensão do fluxo produtivo.
Se uma ordem permanece por muito tempo na mesma operação, isso também pode indicar uma situação que merece análise.
Máquinas ou postos envolvidos
Outra informação relevante é identificar quais máquinas, equipamentos ou postos de trabalho estão sendo utilizados em cada operação.
Esse acompanhamento ajuda a entender como os recursos produtivos estão distribuídos.
Em uma fábrica com várias ordens simultâneas, algumas máquinas podem estar ocupadas enquanto outras permanecem disponíveis.
Visualizar essa situação pode auxiliar na organização das próximas atividades e na distribuição da produção.
Também é possível identificar equipamentos que concentram muitas ordens ou que frequentemente aparecem associados a atrasos.
Horário de início e término
Registrar os horários das operações permite acompanhar o tempo real utilizado na fabricação.
Essa informação pode ser comparada com o tempo previsto durante o planejamento.
Por exemplo, determinada etapa pode ter sido programada para durar três horas. Se o apontamento indicar que foram necessárias cinco horas, existe uma diferença que pode ser analisada posteriormente.
O histórico dos horários ajuda a entender melhor a duração real das atividades e pode contribuir para planejamentos futuros mais precisos.
Paradas e interrupções
Nem sempre a produção ocorre sem interrupções.
Máquinas podem parar, materiais podem faltar ou alguma etapa pode precisar ser interrompida por diferentes motivos.
Por isso, o registro das paradas é importante para entender por que uma ordem demorou mais que o previsto.
Entre os dados que podem ser registrados estão:
- horário da parada;
- duração;
- equipamento envolvido;
- etapa produtiva;
- motivo da interrupção;
- horário da retomada.
Imagine uma operação planejada para quatro horas que levou seis horas para ser concluída.
Ao analisar os registros, pode ser identificado que houve uma parada de duas horas durante o processo. Dessa forma, a diferença de tempo deixa de ser apenas um número e passa a ter uma causa registrada.
Refugos e perdas registradas
O acompanhamento da produção também deve considerar aquilo que foi produzido, mas não pôde ser aproveitado.
Refugos, defeitos e perdas podem afetar diretamente a quantidade final disponível.
Uma ordem pode registrar 1.000 unidades processadas, mas isso não significa necessariamente que todas estejam aprovadas.
Se 40 unidades apresentarem algum problema, o resultado real será de 960 unidades aproveitáveis.
Por isso, é importante separar informações como:
- quantidade produzida;
- quantidade aprovada;
- quantidade rejeitada;
- quantidade perdida.
Esse controle ajuda a identificar operações com índices de perda elevados e situações que podem estar reduzindo o rendimento da produção.
Como essas informações ajudam na rotina da fábrica
Quando todos esses dados são acompanhados em conjunto, o responsável consegue visualizar a situação da produção de maneira mais completa.
Considere uma ordem programada para fabricar 800 unidades. Durante a consulta, é possível verificar que:
- 500 unidades já foram concluídas;
- 300 permanecem pendentes;
- a ordem está na etapa de acabamento;
- determinada máquina está sendo utilizada;
- houve uma interrupção de 40 minutos;
- 15 unidades foram registradas como perda.
Esse conjunto de informações permite compreender o que aconteceu durante a execução, quanto ainda falta produzir e quais fatores podem interferir no prazo previsto.
O acompanhamento em tempo real também reduz a necessidade de esperar o final do turno para descobrir problemas que já estavam acontecendo durante o processo.
Quanto mais atualizados forem os registros, maior é a capacidade de identificar desvios enquanto ainda existe tempo para reorganizar as próximas etapas da fabricação.
Como funciona o acompanhamento das Ordens de Produção?
O acompanhamento das Ordens de Produção é uma das etapas mais importantes para manter a fabricação organizada. Ele permite visualizar o que precisa ser produzido, em qual quantidade, quais materiais serão utilizados e como cada etapa deve acontecer até a conclusão do processo.
Com um sistema de controle de produção, essas informações podem ser registradas e consultadas ao longo de toda a execução, facilitando o controle da rotina no chão de fábrica.
Criação da Ordem de Produção
A Ordem de Produção reúne as principais informações necessárias para iniciar a fabricação de um produto.
Ela funciona como um registro que orienta o processo produtivo e ajuda a manter os dados organizados.
Entre as informações que podem fazer parte da ordem estão:
- número da ordem;
- produto que será fabricado;
- quantidade planejada;
- data de início;
- prazo previsto;
- materiais necessários;
- etapas produtivas;
- situação atual da ordem.
A criação correta da ordem é importante porque será a partir dela que o andamento da fabricação poderá ser acompanhado.
Definição do produto e da quantidade
Depois de criar a ordem, é necessário definir exatamente qual produto será fabricado e em qual quantidade.
Essa etapa evita dúvidas durante a execução e facilita a comparação entre aquilo que foi planejado e aquilo que realmente foi produzido.
Por exemplo, uma ordem pode ser criada para fabricar 500 unidades de determinado item.
Ao longo da produção, os responsáveis podem acompanhar:
- quantas unidades foram iniciadas;
- quantas já foram concluídas;
- quantas ainda faltam;
- quantas foram perdidas;
- quantas foram aprovadas.
Esse acompanhamento facilita o controle do saldo restante.
Materiais necessários para a produção
Antes de liberar uma ordem, também é importante verificar quais materiais serão necessários.
Dependendo do produto, podem ser utilizados:
- matérias-primas;
- componentes;
- embalagens;
- insumos;
- peças intermediárias.
A quantidade de materiais pode ser calculada com base na estrutura do produto e no volume programado.
Se cada unidade utiliza dois componentes e a ordem prevê 500 unidades, serão necessários 1.000 componentes para concluir a produção.
Essa verificação ajuda a identificar possíveis faltas antes do início das atividades.
Sequência das operações
Cada produto pode passar por diferentes etapas até ficar pronto.
Por isso, a Ordem de Produção também pode indicar a sequência correta das operações.
Um processo pode seguir, por exemplo:
- preparação do material;
- corte;
- montagem;
- acabamento;
- inspeção;
- embalagem.
A sequência ajuda a organizar o fluxo e evita que uma etapa seja iniciada antes da conclusão da anterior, quando houver dependência entre elas.
Também facilita o acompanhamento do ponto exato em que a ordem se encontra.
Liberação para o chão de fábrica
Depois que as informações são conferidas, a ordem pode ser liberada para execução.
A partir desse momento, os responsáveis pelo chão de fábrica passam a utilizar os dados registrados para iniciar as operações.
A liberação pode indicar que:
- os materiais estão disponíveis;
- a quantidade foi definida;
- as operações estão organizadas;
- os recursos necessários foram identificados;
- a produção pode ser iniciada.
Esse processo reduz o risco de começar uma fabricação sem todas as informações necessárias.
Apontamentos durante a execução
Enquanto a produção acontece, os dados devem ser atualizados de acordo com o avanço das etapas.
Os apontamentos podem registrar informações como:
- horário de início;
- horário de término;
- quantidade produzida;
- quantidade aprovada;
- quantidade perdida;
- tempo de parada;
- motivo da interrupção;
- etapa concluída.
Esses registros permitem acompanhar a ordem com mais precisão.
Se uma operação estava prevista para produzir 200 unidades em duas horas, por exemplo, mas concluiu apenas 150, a diferença pode ser identificada durante a execução.
Isso ajuda a perceber desvios antes que eles afetem toda a programação.
Finalização da Ordem de Produção
A ordem pode ser finalizada quando todas as etapas previstas forem concluídas e os registros estiverem atualizados.
Nesse momento, é importante conferir:
- quantidade planejada;
- quantidade efetivamente produzida;
- perdas registradas;
- tempo utilizado;
- operações executadas;
- materiais consumidos;
- saldo final da ordem.
Esse fechamento cria um histórico que pode ser consultado posteriormente.
Além de mostrar o resultado daquela produção, os dados ajudam a comparar ordens diferentes e entender o comportamento do processo ao longo do tempo.
Exemplo prático: produção de 500 unidades dividida em etapas
Imagine uma indústria que precisa produzir 500 unidades de determinado produto.
A ordem é criada com essa quantidade e dividida em quatro etapas:
- preparação;
- montagem;
- acabamento;
- embalagem.
Na primeira etapa, as 500 unidades são preparadas.
Na montagem, apenas 450 unidades são concluídas durante o primeiro período de produção. As 50 restantes ficam pendentes para o próximo ciclo.
Depois, as unidades concluídas seguem para acabamento.
Durante essa etapa, são identificadas 10 unidades com defeitos, reduzindo temporariamente a quantidade aproveitável.
Na embalagem, o responsável consegue consultar os dados atualizados e visualizar:
- quantidade inicialmente planejada: 500;
- quantidade já processada;
- saldo ainda pendente;
- perdas registradas;
- etapa atual;
- tempo utilizado em cada operação.
Esse acompanhamento permite entender o andamento real da ordem e verificar se o prazo previsto ainda poderá ser cumprido.
Quando os registros são feitos durante toda a execução, a empresa consegue acompanhar cada etapa com mais clareza e manter um histórico mais confiável sobre o desempenho da produção.
Como registrar o andamento da produção no chão de fábrica?
Registrar corretamente o andamento da produção é essencial para transformar a rotina do chão de fábrica em informações confiáveis para acompanhamento. Quanto mais atualizados estiverem os dados, mais fácil será entender o que já foi produzido, quais etapas estão em andamento e onde existem atrasos, perdas ou interrupções.
Com um sistema de controle de produção, esses registros podem ser feitos ao longo da execução das ordens, permitindo consultas mais rápidas e uma visão mais próxima da realidade da fábrica.
Registro de início das operações
O primeiro passo é registrar quando cada operação realmente começa.
Esse dado é importante porque o horário planejado nem sempre corresponde ao horário efetivo de início. Uma máquina pode estar ocupada, um material pode chegar com atraso ou uma etapa anterior pode levar mais tempo do que o previsto.
Ao registrar o início real da atividade, a empresa consegue comparar o planejamento com a execução.
Por exemplo, se uma operação estava prevista para começar às 8h, mas iniciou às 9h15, essa diferença pode ser identificada no histórico da ordem.
Esse tipo de informação ajuda a entender melhor por que determinados prazos não foram cumpridos.
Quantidade produzida por etapa
Também é importante registrar quanto foi produzido em cada parte do processo.
Uma ordem de 1.000 unidades pode passar por diferentes etapas, e cada uma delas pode apresentar um ritmo diferente.
O acompanhamento pode mostrar, por exemplo:
- corte: 1.000 unidades concluídas;
- montagem: 780 unidades concluídas;
- acabamento: 600 unidades concluídas;
- embalagem: 420 unidades concluídas.
Essa visualização facilita a identificação de onde existe maior acúmulo de produtos.
Se uma etapa está muito mais atrasada do que as anteriores, pode existir um gargalo que precisa ser analisado.
Tempo utilizado em cada operação
O tempo real de execução é outro dado fundamental.
Registrar quanto tempo cada atividade levou permite avaliar se os padrões utilizados no planejamento estão próximos da realidade.
Uma operação programada para duas horas pode, por exemplo, levar três horas e meia.
Se isso acontece com frequência, pode ser necessário revisar:
- tempo padrão da operação;
- capacidade do equipamento;
- sequência das atividades;
- disponibilidade de materiais;
- organização do posto de trabalho.
Com um histórico de tempos reais, o planejamento futuro tende a se tornar mais preciso.
Operador ou posto responsável pelo apontamento
Também pode ser útil identificar quem realizou o apontamento ou em qual posto de trabalho a atividade foi executada.
Essa informação não serve apenas para identificar responsáveis, mas principalmente para facilitar a rastreabilidade da produção.
Imagine que uma ordem passe por cinco postos diferentes.
Ao consultar o histórico, o gestor consegue saber em qual área cada etapa foi realizada e qual equipamento ou posto estava relacionado àquela operação.
Isso facilita a análise quando surge alguma divergência.
Registro de interrupções
As interrupções fazem parte da realidade de muitas fábricas.
Por isso, elas também devem ser registradas.
Entre as situações que podem interromper uma operação estão:
- parada de equipamento;
- falta de matéria-prima;
- espera pela etapa anterior;
- troca ou ajuste de ferramenta;
- necessidade de inspeção;
- falha no processo;
- manutenção não planejada.
Registrar a interrupção permite diferenciar tempo produtivo de tempo parado.
Sem esse controle, uma operação pode parecer excessivamente demorada sem que seja possível identificar a verdadeira causa.
Motivos de parada
Além de registrar a interrupção, é importante informar o motivo.
A classificação das paradas ajuda a identificar padrões.
Se determinado equipamento apresenta interrupções frequentes, por exemplo, isso pode indicar a necessidade de uma análise mais detalhada.
O mesmo vale para faltas recorrentes de material ou atrasos entre uma operação e outra.
Os motivos podem ser organizados em categorias, como:
- equipamento;
- material;
- preparação;
- qualidade;
- espera;
- processo;
- outros motivos operacionais.
Com essas informações, a empresa consegue analisar quais situações mais afetam o tempo produtivo.
Quantidades aprovadas e descartadas
Outro ponto importante é diferenciar aquilo que foi produzido daquilo que realmente poderá ser utilizado.
Uma operação pode processar 500 unidades, mas nem todas necessariamente serão aprovadas.
Por isso, é interessante registrar separadamente:
- quantidade produzida;
- quantidade aprovada;
- quantidade rejeitada;
- quantidade descartada.
Imagine que uma etapa produza 500 peças e 25 apresentem defeitos.
Nesse caso, o resultado real será de 475 unidades aproveitáveis.
Esse controle ajuda a evitar diferenças entre a quantidade apontada e o volume efetivamente disponível para as próximas etapas.
Também facilita o acompanhamento de refugos e perdas ao longo da fabricação.
Atualização das informações para consulta
Quando os registros são atualizados conforme a produção acontece, as informações ficam disponíveis para consulta sem depender do encerramento completo da ordem.
Isso permite acompanhar rapidamente:
- etapa atual;
- quantidade concluída;
- saldo pendente;
- tempo utilizado;
- paradas registradas;
- perdas identificadas;
- andamento geral da ordem.
Por exemplo, uma ordem planejada para 700 unidades pode apresentar, durante o dia, 430 unidades concluídas, 250 ainda pendentes e 20 descartadas.
Ao visualizar esses números, o responsável consegue compreender a situação da fabricação sem precisar aguardar o fechamento do turno.
A atualização constante também torna mais fácil comparar diferentes ordens e identificar quais estão dentro do prazo e quais precisam de atenção.
Exemplo de registro no chão de fábrica
Considere uma ordem de produção de 600 unidades dividida em três etapas.
Na primeira operação, o registro mostra:
- início às 8h;
- término às 10h30;
- 600 unidades processadas;
- nenhuma perda registrada.
Na segunda etapa:
- início às 10h45;
- interrupção de 30 minutos;
- 570 unidades aprovadas;
- 30 unidades descartadas.
Na terceira etapa:
- 400 unidades concluídas até o momento;
- 170 ainda aguardando processamento.
Com esses dados, a empresa consegue saber exatamente quanto já foi executado, onde ocorreram perdas e qual parte do processo ainda precisa ser concluída.
Esse tipo de acompanhamento torna o controle da produção mais claro e ajuda a transformar os acontecimentos do chão de fábrica em informações úteis para a gestão.
Como identificar atrasos e gargalos rapidamente?
Identificar atrasos e gargalos com rapidez é essencial para evitar que pequenos desvios comprometam toda a programação da fábrica. Quando a empresa acompanha apenas o resultado final, muitos problemas são percebidos tarde demais. Por isso, o ideal é observar continuamente o andamento das ordens, os tempos das operações, a disponibilidade de materiais e a utilização dos recursos produtivos.
Com um sistema de controle de produção, essas informações podem ser centralizadas e comparadas de forma mais organizada, facilitando a identificação de pontos que estão reduzindo o ritmo da fabricação.
Comparação entre previsto e realizado
Uma das formas mais simples de identificar atrasos é comparar o que foi planejado com aquilo que realmente está acontecendo.
Essa comparação pode considerar:
- quantidade prevista;
- quantidade produzida;
- horário planejado de início;
- horário real de início;
- tempo previsto da operação;
- tempo efetivamente utilizado;
- prazo esperado de conclusão.
Imagine uma ordem programada para produzir 1.000 unidades durante um turno. No meio do período, o planejamento indicava que 500 unidades deveriam estar concluídas, mas apenas 320 foram produzidas.
Essa diferença mostra que o ritmo está abaixo do esperado e merece análise.
Quanto antes essa variação for identificada, maior será a possibilidade de ajustar a programação antes que o atraso aumente.
Operações acima do tempo esperado
Cada operação pode possuir um tempo estimado de execução.
Quando uma atividade começa a ultrapassar esse período com frequência, ela pode estar se tornando um ponto crítico do processo produtivo.
Por exemplo, uma etapa planejada para durar duas horas pode estar consumindo três horas e meia em diversas ordens.
Nesse caso, é importante investigar possíveis causas, como:
- preparação demorada;
- baixa capacidade do equipamento;
- excesso de movimentação;
- interrupções frequentes;
- dificuldade no processo;
- espera por materiais;
- diferença entre o tempo padrão e a realidade.
Analisar essas ocorrências evita que o atraso seja tratado apenas como um problema isolado.
Ordens paradas
Uma Ordem de Produção que permanece parada por muito tempo pode afetar não apenas o próprio prazo, mas também as próximas etapas.
Por isso, é importante saber quais ordens estão em execução e quais tiveram suas atividades interrompidas.
O acompanhamento pode mostrar:
- momento da interrupção;
- etapa em que a ordem foi parada;
- duração da parada;
- motivo registrado;
- quantidade ainda pendente.
Uma ordem parada por falta de material, por exemplo, exige uma ação diferente daquela interrompida por indisponibilidade de equipamento.
Ter o motivo registrado facilita a tomada de decisão.
Máquinas com excesso de demanda
Um gargalo também pode surgir quando determinada máquina ou posto recebe uma carga de trabalho maior do que sua capacidade.
Imagine uma produção dividida entre corte, montagem e acabamento.
A etapa de corte consegue processar 800 unidades por dia, enquanto o acabamento suporta apenas 500.
Mesmo que as primeiras etapas funcionem normalmente, haverá tendência de acúmulo antes do acabamento.
Essa diferença pode gerar:
- filas de produção;
- ordens aguardando processamento;
- aumento do prazo;
- dificuldade para cumprir a programação;
- sobrecarga de determinados equipamentos.
Acompanhar a ocupação dos recursos ajuda a perceber quando uma máquina está concentrando atividades demais.
Acúmulo de produtos entre etapas
Produtos acumulados entre duas operações costumam ser um sinal importante de gargalo.
Se determinada etapa recebe mais unidades do que consegue processar, o volume pendente tende a crescer.
Considere uma linha em que a montagem entrega 600 unidades por turno para o acabamento, mas o acabamento consegue processar apenas 400.
Ao final de cada período, 200 unidades permanecem aguardando.
Se essa situação continuar por três turnos, o acúmulo chegará a 600 unidades.
Monitorar essas quantidades ajuda a identificar onde o fluxo está perdendo equilíbrio.
Falta de materiais
Nem todo atraso é causado diretamente pela capacidade de máquinas ou postos de trabalho.
A falta de matéria-prima ou componentes também pode interromper a produção.
Antes e durante a execução das ordens, é importante verificar:
- materiais necessários;
- quantidade disponível;
- itens reservados;
- consumo realizado;
- quantidade ainda necessária;
- materiais que estão abaixo da necessidade.
Imagine uma ordem de 500 unidades que necessita de dois componentes por produto.
Para concluir a fabricação, serão necessários 1.000 componentes. Se apenas 700 estiverem disponíveis, a produção poderá ser iniciada, mas provavelmente será interrompida antes da conclusão.
Identificar essa falta antecipadamente ajuda a reduzir paradas inesperadas.
Priorização das ordens atrasadas
Quando várias ordens estão sendo executadas ao mesmo tempo, algumas podem exigir atenção maior.
A priorização pode considerar fatores como:
- prazo previsto;
- percentual já produzido;
- quantidade restante;
- tempo necessário para conclusão;
- disponibilidade dos recursos;
- dependência de outras etapas.
Uma ordem próxima da conclusão pode exigir uma ação diferente de outra que ainda possui grande volume pendente.
O objetivo não é apenas identificar que existe atraso, mas entender quais atividades precisam ser analisadas primeiro para reorganizar o fluxo.
Uso de indicadores para localizar pontos críticos
Os indicadores ajudam a transformar registros operacionais em informações mais fáceis de interpretar.
Alguns dados importantes são:
- percentual produzido da ordem;
- diferença entre planejado e realizado;
- tempo médio de produção;
- tempo total de parada;
- quantidade de ordens atrasadas;
- volume acumulado entre etapas;
- percentual de perdas;
- quantidade de operações acima do tempo previsto.
Esses números podem mostrar tendências que nem sempre são percebidas observando uma única ordem.
Se várias produções apresentam atraso na mesma etapa, por exemplo, existe um indício de que o problema pode estar relacionado ao processo e não apenas a uma ocorrência específica.
Exemplo de identificação de um gargalo
Considere uma ordem para fabricar 900 unidades em três operações.
Na primeira etapa, as 900 unidades são processadas dentro do prazo.
Na segunda, apenas 600 unidades são concluídas no mesmo período.
Na terceira etapa, existem somente 350 unidades disponíveis para processamento porque ela depende diretamente da segunda operação.
O acompanhamento mostra então:
- primeira etapa dentro do planejado;
- segunda etapa com 300 unidades pendentes;
- terceira etapa aguardando produtos;
- aumento do tempo total da ordem;
- risco de atraso no prazo final.
Nesse cenário, o ponto crítico está na segunda operação.
Em vez de analisar apenas a data final da ordem, a empresa consegue localizar onde o atraso começou e avaliar a causa. Esse acompanhamento torna mais fácil agir sobre o problema antes que o acúmulo aumente e afete outras ordens da programação.
Principais informações para acompanhar a produção
Para acompanhar a fábrica de forma mais precisa, é importante reunir dados que mostrem tanto o planejamento quanto a execução das Ordens de Produção. Essas informações ajudam a identificar atrasos, paradas, perdas e diferenças entre o que foi programado e o que realmente foi produzido.
Com um sistema de controle de produção, esses dados podem ser organizados para facilitar consultas durante a rotina produtiva.
| Informação | O que acompanhar |
|---|---|
| Ordem de Produção | Número da ordem, produto e quantidade programada |
| Status | Aguardando, liberada, em produção, parada ou concluída |
| Quantidade produzida | Total de unidades já fabricadas |
| Quantidade restante | Volume que ainda precisa ser produzido |
| Tempo de produção | Comparação entre tempo previsto e realizado |
| Paradas | Motivo, horário e duração das interrupções |
| Perdas | Refugos, defeitos, descartes e desperdícios registrados |
| Prazo | Data prevista e situação atual da produção |
A análise conjunta dessas informações permite entender rapidamente a situação de cada ordem. Por exemplo, uma produção pode apresentar uma quantidade elevada já concluída, mas ainda estar com risco de atraso caso tenha muitas interrupções ou uma etapa mais lenta que as demais.
O status ajuda a identificar quais ordens estão realmente em execução, enquanto a quantidade restante mostra o volume de trabalho ainda necessário. Já a comparação entre tempo previsto e realizado permite perceber operações que estão consumindo mais horas do que o planejamento inicial.
Os registros de paradas e perdas também são importantes porque ajudam a explicar diferenças no resultado. Se uma ordem deveria produzir 800 unidades, mas terminou com 760 unidades aprovadas, os dados de refugos e defeitos permitem identificar o que aconteceu com as unidades restantes.
Ao manter essas informações atualizadas, a empresa consegue acompanhar o avanço da fabricação com mais clareza e localizar pontos que precisam de atenção antes que afetem os prazos das próximas etapas.
Como controlar tempo, quantidade e perdas?
Controlar tempo, quantidade e perdas é fundamental para entender se a produção está acontecendo de acordo com o planejamento. Esses três pontos ajudam a medir o desempenho das operações, identificar desvios e melhorar a organização do chão de fábrica.
Com um sistema de controle de produção, essas informações podem ser registradas ao longo da execução e comparadas com os valores previstos.
Definição dos tempos previstos
Antes de iniciar a produção, é importante estimar quanto tempo cada operação deverá levar.
Esse tempo pode ser definido com base em:
- histórico de produções anteriores;
- capacidade das máquinas;
- complexidade da operação;
- quantidade programada;
- tempo médio por unidade;
- necessidade de preparação do equipamento.
Por exemplo, se uma etapa produz normalmente 100 unidades por hora e a ordem prevê 500 unidades, o tempo estimado será de aproximadamente cinco horas.
Esse valor serve como referência para acompanhar o desempenho real da operação.
Registro dos tempos reais
Durante a execução, é necessário registrar quanto tempo a atividade realmente levou.
O apontamento pode considerar:
- horário de início;
- horário de término;
- tempo efetivamente produtivo;
- períodos de parada;
- tempo utilizado em ajustes;
- interrupções ocorridas durante o processo.
Imagine que uma operação planejada para cinco horas tenha levado seis horas e meia.
Essa diferença precisa ser analisada para entender se houve alguma parada, redução de ritmo ou outro fator que alterou a execução.
O registro dos tempos reais ajuda a tornar os próximos planejamentos mais próximos da realidade.
Comparação entre quantidade planejada e produzida
Além do tempo, também é importante verificar se a quantidade esperada foi realmente alcançada.
Uma ordem pode prever a fabricação de 1.000 unidades, mas terminar o turno com apenas 850.
Nesse caso, existe uma diferença de 150 unidades que precisa ser identificada.
A comparação pode considerar:
- quantidade planejada;
- quantidade iniciada;
- quantidade produzida;
- quantidade aprovada;
- quantidade ainda pendente.
Esse acompanhamento mostra se o ritmo da produção está suficiente para cumprir o prazo.
Controle de refugos
Refugo é todo item produzido que não atende aos requisitos definidos e não pode seguir normalmente no processo.
O registro dessas ocorrências deve fazer parte do controle da produção.
Entre os dados que podem ser acompanhados estão:
- quantidade rejeitada;
- etapa em que o problema ocorreu;
- tipo de defeito;
- produto envolvido;
- quantidade aproveitável.
Por exemplo, uma operação pode processar 600 unidades e identificar 20 com defeitos.
Nesse caso, o resultado aproveitável será de 580 unidades.
Se esse tipo de perda não for registrado, o sistema pode indicar uma quantidade maior do que aquela realmente disponível para a próxima etapa.
Identificação de desperdícios
Nem toda perda acontece na forma de produto acabado rejeitado.
Também podem existir desperdícios de:
- matéria-prima;
- componentes;
- embalagens;
- tempo;
- retrabalho;
- recursos produtivos.
Por isso, é importante observar em quais etapas esses desperdícios acontecem com maior frequência.
Se determinada operação consome mais matéria-prima do que o previsto, por exemplo, pode existir uma diferença entre a quantidade planejada e o consumo real.
Esse tipo de informação ajuda a identificar oportunidades de ajuste no processo.
Cálculo da eficiência das operações
A eficiência pode ser analisada comparando o resultado obtido com aquilo que estava previsto.
Uma operação planejada para produzir 400 unidades em quatro horas, por exemplo, tem uma meta de 100 unidades por hora.
Se foram produzidas 320 unidades no mesmo período, o desempenho ficou abaixo da referência esperada.
Essa análise pode considerar:
- unidades produzidas por hora;
- tempo médio por operação;
- percentual de perdas;
- diferença entre previsto e realizado;
- volume produzido dentro do prazo.
O objetivo não é apenas gerar números, mas entender onde estão os maiores desvios.
Como usar o histórico para melhorar novos planejamentos
Os dados registrados ao longo da produção formam um histórico importante para decisões futuras.
Ao analisar diferentes ordens, a empresa pode perceber padrões como:
- operações que sempre levam mais tempo;
- produtos com maior índice de perdas;
- etapas com interrupções frequentes;
- máquinas com desempenho abaixo do esperado;
- quantidades planejadas acima da capacidade real.
Essas informações ajudam a ajustar tempos e metas futuras.
Se uma operação foi planejada diversas vezes para duas horas, mas normalmente leva três, por exemplo, o tempo utilizado no planejamento pode estar incorreto.
Atualizar essa referência reduz a chance de novos cronogramas serem montados com expectativas pouco realistas.
Exemplo prático de controle
Imagine uma ordem para produzir 700 unidades.
O planejamento prevê cinco horas de execução.
Ao final do período, os registros mostram:
- 650 unidades produzidas;
- 20 unidades descartadas;
- 630 unidades aprovadas;
- seis horas de tempo total;
- 40 minutos de parada.
Nesse caso, é possível perceber que tanto o tempo quanto a quantidade ficaram abaixo do esperado.
Ao analisar as informações, a empresa consegue entender o impacto das paradas e das perdas no resultado final.
Esse tipo de acompanhamento ajuda a transformar dados do chão de fábrica em informações úteis para ajustar processos, revisar tempos e melhorar os próximos planejamentos.
Como integrar produção, estoque e materiais?
A integração entre produção, estoque e materiais é essencial para evitar que uma Ordem de Produção seja liberada sem os insumos necessários para sua execução. Quando essas informações ficam separadas, aumenta o risco de interrupções, compras emergenciais e atrasos no processo produtivo.
Com um sistema de controle de produção, a empresa pode relacionar as necessidades da fabricação com as quantidades disponíveis em estoque, facilitando o planejamento e o acompanhamento dos materiais consumidos.
Consulta dos materiais necessários
Antes de iniciar uma produção, é importante saber exatamente quais matérias-primas, componentes e insumos serão necessários.
Essa necessidade pode ser definida de acordo com a estrutura de cada produto.
Por exemplo, para fabricar uma unidade, podem ser necessários:
-
dois componentes do tipo A;
-
uma peça do tipo B;
-
determinada quantidade de matéria-prima;
-
uma embalagem;
-
materiais complementares.
Se a ordem prevê a fabricação de 500 unidades, essas quantidades precisam ser calculadas considerando todo o volume programado.
Essa consulta permite entender o que será necessário antes mesmo de liberar a fabricação.
Verificação do estoque disponível
Depois de identificar os materiais necessários, o próximo passo é conferir se existe quantidade suficiente em estoque.
Essa análise deve considerar não apenas o saldo físico, mas também aquilo que já está comprometido com outras ordens.
Imagine que determinado componente apresente 1.000 unidades no estoque, mas 700 já estejam reservadas para outra produção.
Nesse caso, apenas 300 unidades estão realmente disponíveis para uma nova ordem.
Por isso, uma consulta precisa pode considerar:
-
saldo atual;
-
quantidade disponível;
-
quantidade reservada;
-
consumo previsto;
-
saldo após a produção.
Essa verificação reduz o risco de iniciar uma fabricação que precisará ser interrompida posteriormente.
Reserva de matérias-primas
Quando uma Ordem de Produção é liberada, determinados materiais podem ser reservados para aquela fabricação.
A reserva ajuda a evitar que o mesmo saldo seja considerado disponível para diferentes ordens ao mesmo tempo.
Por exemplo, se uma produção precisa de 600 unidades de determinado componente e existem 800 em estoque, a reserva pode separar as 600 necessárias.
Assim, apenas 200 permanecem disponíveis para outras demandas.
Essa organização melhora a confiabilidade das informações utilizadas no planejamento.
Baixa dos materiais utilizados
Conforme os materiais são utilizados no chão de fábrica, é importante registrar o consumo.
Essa baixa permite manter o saldo de estoque atualizado e acompanhar quanto realmente foi utilizado durante a execução.
O consumo real pode ser diferente do planejado.
Uma ordem pode prever o uso de 100 quilos de matéria-prima, mas terminar utilizando 105 quilos.
Essa diferença pode indicar:
-
desperdício;
-
refugo;
-
variação no processo;
-
consumo acima do padrão;
-
necessidade de revisar a estrutura do produto.
Registrar essas movimentações ajuda a entender melhor o custo e o desempenho da fabricação.
Entrada dos produtos produzidos
Quando a produção é concluída, os itens fabricados também precisam ser incorporados ao estoque.
Se uma ordem previa 500 unidades, mas terminou com 480 unidades aprovadas, é essa quantidade efetivamente concluída que deve ser considerada.
A entrada pode ser realizada após a confirmação da produção, relacionando a quantidade final ao respectivo produto.
Esse processo mantém a informação disponível para outras rotinas da empresa e evita divergências entre aquilo que foi produzido e aquilo que aparece no estoque.
Identificação de itens faltantes
Uma das principais vantagens de integrar essas informações é conseguir identificar faltas antes do início da produção.
Ao comparar necessidade e disponibilidade, a empresa pode encontrar situações como:
-
material com saldo insuficiente;
-
componente totalmente indisponível;
-
quantidade reservada para outra ordem;
-
item com consumo maior que o previsto;
-
material necessário ainda não recebido.
Imagine uma ordem que precise de 2.000 componentes, mas o estoque disponível apresente apenas 1.650.
Nesse caso, existe uma falta de 350 unidades.
Identificar essa diferença antes da liberação permite avaliar a situação sem descobrir o problema somente durante a fabricação.
Redução de interrupções por falta de componentes
A falta de material é uma das situações que podem interromper o fluxo produtivo.
Uma máquina pode estar disponível e a ordem pode estar corretamente programada, mas a produção ainda assim não poderá continuar se algum componente essencial estiver faltando.
Ao integrar estoque e produção, a empresa consegue verificar antecipadamente se existem condições para cumprir toda a ordem.
Isso ajuda a reduzir ocorrências como:
-
produção iniciada e interrompida;
-
máquinas paradas aguardando material;
-
ordens parcialmente concluídas;
-
mudanças inesperadas na programação;
-
necessidade de compras urgentes.
Exemplo prático da integração
Considere uma ordem para fabricar 400 unidades de determinado produto.
Cada unidade necessita de três componentes A e dois componentes B.
Para concluir a ordem, serão necessários:
-
1.200 componentes A;
-
800 componentes B.
Ao consultar o estoque, a empresa identifica:
-
1.500 unidades do componente A disponíveis;
-
650 unidades do componente B disponíveis.
Nesse cenário, o componente A é suficiente, mas faltam 150 unidades do componente B.
A identificação ocorre antes da liberação da ordem, permitindo que a empresa avalie a reposição do item ou reorganize a programação.
Quando os materiais chegam e a produção é iniciada, os consumos são registrados. Ao final, os componentes utilizados são baixados e os produtos concluídos dão entrada no estoque.
Dessa forma, produção e materiais deixam de ser controles isolados e passam a fazer parte do mesmo fluxo de informações, tornando mais fácil acompanhar necessidades, consumos e saldos ao longo de toda a fabricação.
Quais indicadores ajudam a acompanhar a fábrica?
Os indicadores de produção ajudam a transformar registros do chão de fábrica em informações mais fáceis de analisar. Em vez de observar apenas uma ordem isolada, a empresa consegue acompanhar tendências, comparar resultados e identificar onde estão os principais desvios do processo produtivo.
Com um sistema de controle de produção, esses dados podem ser organizados para facilitar o acompanhamento da operação e apoiar decisões relacionadas a prazos, produtividade, perdas e capacidade.
Produção planejada x realizada
Esse indicador compara a quantidade prevista com aquilo que realmente foi produzido.
Por exemplo, se a programação do dia previa 1.000 unidades e a fábrica concluiu 870, existe uma diferença de 130 unidades.
Essa comparação ajuda a identificar se o ritmo da produção está de acordo com o planejamento.
Ela também pode ser analisada por:
-
produto;
-
ordem;
-
turno;
-
operação;
-
máquina;
-
período.
Quando a diferença entre planejado e realizado acontece com frequência, é importante investigar as causas.
Tempo previsto x tempo real
Além da quantidade, também é importante comparar o tempo planejado para cada operação com o tempo efetivamente utilizado.
Uma etapa pode estar prevista para durar quatro horas, mas terminar em cinco horas e meia.
Essa diferença pode estar relacionada a:
-
paradas;
-
ajustes;
-
baixa produtividade;
-
espera de materiais;
-
gargalos;
-
variações no processo.
A comparação ajuda a entender se os tempos utilizados no planejamento estão próximos da realidade da fábrica.
Quantidade de ordens concluídas
O número de Ordens de Produção finalizadas em determinado período também é um indicador importante.
Ele mostra a capacidade da empresa de transformar a programação em entregas concluídas.
Esse dado pode ser acompanhado diariamente, semanalmente ou mensalmente.
É possível observar:
-
ordens programadas;
-
ordens iniciadas;
-
ordens concluídas;
-
ordens ainda em andamento;
-
ordens paradas.
Essa visão facilita o acompanhamento do volume real de produção.
Ordens atrasadas
Monitorar as ordens atrasadas ajuda a identificar problemas antes que eles se acumulem.
Uma ordem pode ser considerada atrasada quando ultrapassa a data prevista sem ter sido concluída.
Esse indicador pode mostrar:
-
quantidade de ordens fora do prazo;
-
dias de atraso;
-
etapa atual;
-
saldo pendente;
-
motivo da demora.
Se várias ordens atrasam sempre na mesma etapa, isso pode indicar um gargalo recorrente.
Índice de perdas
As perdas mostram quanto daquilo que foi produzido não pôde ser aproveitado.
Esse indicador pode considerar refugos, defeitos, descartes e desperdícios registrados durante a fabricação.
Por exemplo, se uma operação processa 1.000 unidades e 50 são descartadas, existe uma perda de 5% naquela etapa.
A análise pode ser feita por:
-
produto;
-
operação;
-
máquina;
-
período;
-
tipo de defeito.
Esse acompanhamento ajuda a localizar os pontos em que o desperdício está mais elevado.
Tempo de parada
O tempo de parada mostra quanto tempo os recursos produtivos permaneceram sem produzir.
Esse dado pode incluir interrupções causadas por:
-
manutenção;
-
falta de material;
-
ajuste de equipamento;
-
espera pela etapa anterior;
-
falhas no processo;
-
outras ocorrências operacionais.
Quanto maior o tempo parado, menor tende a ser o aproveitamento da capacidade disponível.
Além do total de horas paradas, é importante acompanhar a frequência e o motivo das interrupções.
Produtividade por operação
A produtividade mostra quanto uma operação consegue produzir em determinado intervalo de tempo.
Por exemplo, uma etapa pode produzir 120 unidades por hora, enquanto outra consegue processar apenas 80.
Essa comparação ajuda a identificar diferenças de desempenho entre etapas.
Também pode mostrar se uma operação está produzindo abaixo do padrão esperado.
O indicador pode considerar:
-
unidades por hora;
-
quantidade por turno;
-
tempo médio por item;
-
volume produzido por etapa.
Esses dados ajudam a entender melhor a capacidade real da fábrica.
Percentual de cumprimento dos prazos
Esse indicador mostra quantas ordens foram concluídas dentro do período previsto.
Se a empresa finalizou 100 ordens no mês e 88 foram entregues no prazo, o cumprimento foi de 88%.
Esse número ajuda a avaliar a regularidade da operação.
Um percentual baixo pode indicar problemas como:
-
programação pouco realista;
-
falta de materiais;
-
excesso de paradas;
-
gargalos;
-
tempos de produção mal definidos.
O acompanhamento ao longo dos períodos também ajuda a verificar se as ações realizadas estão melhorando o desempenho.
Como analisar os indicadores em conjunto
Nenhum indicador deve ser analisado isoladamente.
Uma fábrica pode apresentar boa quantidade produzida, mas também registrar elevado índice de perdas.
Da mesma forma, pode concluir muitas ordens, mas com alto número de atrasos.
Por isso, é importante observar os dados de forma conjunta.
Imagine o seguinte cenário:
-
produção planejada: 5.000 unidades;
-
produção realizada: 4.600 unidades;
-
perdas: 180 unidades;
-
cinco ordens atrasadas;
-
três horas de parada;
-
cumprimento de prazos de 84%.
Ao analisar apenas a quantidade produzida, o desempenho pode parecer próximo da meta.
Mas os demais indicadores mostram que existem perdas, interrupções e atrasos que precisam ser analisados.
Esse conjunto de informações ajuda a identificar quais pontos merecem atenção e quais processos precisam de ajustes para melhorar a estabilidade da produção.
Exemplo prático de acompanhamento em tempo real
Para entender melhor como funciona o acompanhamento da produção, imagine uma fábrica que recebeu uma programação para produzir 1.000 unidades de determinado item ao longo do dia.
A Ordem de Produção é criada com as principais informações necessárias para execução, como quantidade prevista, prazo, etapas, materiais e recursos envolvidos.
Com um sistema de controle de produção, o avanço da ordem pode ser registrado conforme as atividades acontecem, permitindo que o responsável acompanhe a situação sem esperar o encerramento completo da fabricação.
Liberação da ordem para produção
Depois da conferência dos materiais e das informações da programação, a ordem é liberada para o chão de fábrica.
Nesse momento, ficam definidos:
-
produto a ser fabricado;
-
quantidade de 1.000 unidades;
-
operações necessárias;
-
máquinas envolvidas;
-
prazo esperado;
-
sequência do processo.
A partir da liberação, a produção pode ser iniciada e os primeiros apontamentos passam a ser registrados.
Primeira operação conclui 400 unidades
Durante a primeira etapa, a máquina inicia normalmente a fabricação.
Depois de determinado período, são concluídas 400 unidades.
O apontamento registra essa quantidade, permitindo visualizar que:
-
quantidade planejada: 1.000 unidades;
-
quantidade produzida: 400 unidades;
-
quantidade restante: 600 unidades.
Com isso, o responsável consegue entender rapidamente quanto da ordem já foi executado.
Atualização do saldo restante
Conforme novas quantidades são registradas, o saldo pendente da ordem também pode ser atualizado.
Essa informação é importante porque mostra quanto ainda precisa ser produzido para atingir a quantidade planejada.
No exemplo, depois das primeiras 400 unidades, ainda restam 600.
Esse acompanhamento evita depender de cálculos manuais ou de anotações separadas para saber o estágio da fabricação.
Uma máquina apresenta uma parada
Durante a continuidade da produção, a máquina responsável por uma das operações apresenta uma interrupção.
A atividade é temporariamente paralisada.
Nesse momento, é importante que a ocorrência seja registrada para que o tempo de produção não seja analisado como se a máquina tivesse permanecido ativa durante todo o período.
A parada também pode afetar as etapas seguintes, principalmente quando existe dependência entre as operações.
Registro do motivo e da duração da parada
O apontamento da interrupção pode conter informações como:
-
horário de início da parada;
-
máquina envolvida;
-
motivo;
-
duração;
-
horário da retomada;
-
ordem afetada.
Imagine que a máquina permaneça parada por 45 minutos devido a um ajuste técnico.
Esse tempo passa a fazer parte do histórico da produção.
Posteriormente, será possível entender que o aumento do tempo total da ordem não aconteceu apenas por redução de produtividade, mas também pela interrupção registrada.
Retomada da produção
Depois da normalização do equipamento, a fabricação é retomada.
Novos apontamentos começam a atualizar a quantidade produzida.
O avanço pode ocorrer da seguinte forma:
-
primeiro registro: 400 unidades;
-
segundo registro: 650 unidades;
-
terceiro registro: 850 unidades;
-
último registro: 1.000 unidades.
A cada atualização, o saldo restante diminui até chegar a zero.
Esse acompanhamento facilita a visualização do progresso da ordem durante todo o processo.
Acompanhamento do gestor durante a execução
Enquanto a produção acontece, o gestor pode consultar os dados registrados para verificar se a ordem continua dentro do prazo.
Entre as informações observadas estão:
-
quantidade já produzida;
-
saldo restante;
-
etapa atual;
-
tempo transcorrido;
-
paradas registradas;
-
perdas identificadas;
-
previsão de conclusão.
Após a interrupção de 45 minutos, por exemplo, pode ser necessário avaliar se o ritmo restante será suficiente para concluir as 1.000 unidades no mesmo dia.
Essa análise pode ser feita antes do encerramento da ordem.
Finalização da produção
Depois que as últimas unidades são concluídas, a ordem é finalizada.
O registro pode mostrar algo como:
-
quantidade planejada: 1.000 unidades;
-
quantidade produzida: 1.000 unidades;
-
quantidade aprovada: 985 unidades;
-
perdas registradas: 15 unidades;
-
uma parada de 45 minutos;
-
todas as operações concluídas.
Essas informações formam um histórico da execução.
Além de mostrar o resultado da ordem atual, esse histórico pode ser utilizado para comparar produções futuras do mesmo item.
Se a mesma máquina apresentar novas paradas em ordens posteriores, por exemplo, a recorrência ficará mais fácil de identificar.
Por que esse acompanhamento faz diferença?
Sem atualizações durante a fabricação, o responsável poderia descobrir apenas no final do turno que houve atraso, perda ou interrupção.
Com registros realizados conforme as atividades acontecem, o andamento fica mais transparente.
O exemplo mostra como uma ordem pode ser acompanhada desde a liberação até a conclusão, reunindo informações sobre quantidades, tempos, paradas e resultado final.
Essa visibilidade ajuda a fábrica a compreender o que está acontecendo durante a execução e permite identificar desvios enquanto ainda existe possibilidade de reorganizar a programação.
Como escolher um Sistema de Controle de Produção para a fábrica?
Escolher uma solução adequada para acompanhar a produção exige mais do que observar uma lista de funcionalidades. O sistema precisa estar alinhado à forma como a fábrica trabalha, ao volume produzido, às etapas existentes e às informações que os gestores precisam acompanhar diariamente.
Antes de definir a ferramenta, é importante entender a rotina atual da empresa e identificar quais pontos ainda dependem de controles manuais, planilhas, anotações ou informações descentralizadas.
Um sistema de controle de produção deve facilitar o acompanhamento das Ordens de Produção, dos materiais, das quantidades fabricadas, dos tempos e das ocorrências registradas no chão de fábrica.
Mapear o processo produtivo
O primeiro passo é entender como a produção acontece atualmente.
A empresa deve identificar todas as etapas pelas quais um produto passa, desde a liberação da ordem até a finalização.
Esse levantamento pode incluir:
-
recebimento da programação;
-
separação de materiais;
-
preparação das máquinas;
-
início da produção;
-
operações intermediárias;
-
inspeções;
-
acabamento;
-
embalagem;
-
entrada do produto concluído no estoque.
Esse mapeamento ajuda a compreender quais informações precisam ser registradas em cada etapa.
Uma fábrica com produção simples pode ter poucas operações, enquanto outra pode trabalhar com diversos setores e etapas dependentes entre si.
Por isso, a solução precisa acompanhar a realidade do processo produtivo.
Identificar os principais pontos de controle
Depois de mapear o fluxo, é necessário definir quais informações são realmente importantes para o acompanhamento.
Entre os principais pontos estão:
-
quantidade planejada;
-
quantidade produzida;
-
saldo pendente;
-
tempo de execução;
-
situação da ordem;
-
perdas;
-
paradas;
-
materiais utilizados;
-
prazo previsto.
Esses dados ajudam a empresa a visualizar o andamento das atividades e detectar desvios com maior rapidez.
Também é importante identificar quais problemas acontecem com mais frequência.
Se a empresa sofre constantemente com atrasos, por exemplo, o acompanhamento de prazos e tempos deve receber atenção especial.
Se existem muitas diferenças entre estoque e produção, o controle dos materiais precisa estar entre as prioridades.
Verificar os recursos para Ordens de Produção
A Ordem de Produção é uma das principais ferramentas para organizar a fabricação.
Por isso, a solução escolhida deve permitir que a empresa registre e acompanhe informações relevantes para cada ordem.
É importante verificar se é possível controlar:
-
produto a ser fabricado;
-
quantidade;
-
data prevista;
-
etapas produtivas;
-
materiais necessários;
-
situação da ordem;
-
quantidades concluídas;
-
perdas registradas.
Também deve ser fácil identificar se uma ordem está aguardando, em produção, parada ou concluída.
Essa visualização torna o acompanhamento mais simples, principalmente quando várias ordens estão sendo executadas ao mesmo tempo.
Avaliar os apontamentos do chão de fábrica
Outro ponto importante é observar como serão realizados os apontamentos durante a produção.
O registro precisa ser simples o suficiente para fazer parte da rotina sem criar etapas excessivamente demoradas.
Os apontamentos podem incluir:
-
início da operação;
-
término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade descartada;
-
parada;
-
motivo da interrupção.
Quanto mais próximos esses registros estiverem do momento em que os acontecimentos realmente ocorrem, mais confiáveis serão as informações utilizadas para acompanhar a produção.
Uma fábrica que registra tudo apenas no final do dia pode ter dificuldade para saber o que está acontecendo durante o turno.
Conferir o controle de materiais e estoque
Produção e materiais estão diretamente relacionados.
Antes de iniciar uma ordem, é necessário saber se existem matérias-primas e componentes suficientes para concluir aquilo que foi planejado.
Por isso, é importante avaliar se a solução permite acompanhar:
-
materiais necessários;
-
saldo disponível;
-
quantidades reservadas;
-
consumo realizado;
-
itens faltantes;
-
entrada de produtos concluídos.
Esse controle ajuda a reduzir situações em que a fabricação precisa ser interrompida por falta de componentes.
Também facilita a comparação entre o consumo planejado e aquilo que realmente foi utilizado.
Analisar os indicadores disponíveis
Os indicadores ajudam a entender se o processo produtivo está atingindo os resultados esperados.
Entre os dados que podem ser importantes estão:
-
planejado x realizado;
-
tempo previsto x tempo real;
-
quantidade produzida;
-
ordens atrasadas;
-
perdas;
-
paradas;
-
produtividade;
-
cumprimento dos prazos.
O mais importante é que os indicadores estejam relacionados às necessidades da fábrica.
Ter muitos números disponíveis não significa necessariamente ter uma boa visão da produção.
É mais útil acompanhar indicadores claros e diretamente ligados aos problemas que precisam ser controlados.
Verificar a facilidade para acompanhar a produção
A informação precisa estar acessível e ser fácil de interpretar.
O responsável pela produção deve conseguir entender rapidamente:
-
o que está sendo produzido;
-
quais ordens estão em andamento;
-
quanto já foi concluído;
-
quanto ainda falta;
-
quais operações estão atrasadas;
-
onde existem paradas;
-
quais ordens precisam de atenção.
Uma visualização clara reduz o tempo gasto procurando informações em diferentes controles.
Também facilita o acompanhamento diário e torna a tomada de decisão mais rápida.
Considerar o volume e a rotina produtiva
Uma solução adequada para determinada fábrica pode não atender da mesma forma outra empresa com uma operação muito diferente.
Por isso, é necessário considerar características como:
-
quantidade de Ordens de Produção;
-
número de produtos fabricados;
-
quantidade de etapas;
-
volume diário;
-
variedade de matérias-primas;
-
número de máquinas ou postos;
-
frequência dos apontamentos.
Uma empresa que trabalha com poucas ordens por mês possui necessidades diferentes de uma operação que movimenta dezenas ou centenas de ordens simultaneamente.
A escolha deve acompanhar a complexidade real da fabricação.
Priorizar organização e facilidade de uso
Além dos recursos disponíveis, é importante considerar a facilidade de utilização.
O objetivo é tornar o acompanhamento mais organizado, e não criar novos obstáculos para registrar informações.
Uma solução adequada deve permitir que os dados sejam inseridos e consultados de maneira clara.
Quando o processo é simples, aumenta a chance de os apontamentos permanecerem atualizados.
Isso melhora a qualidade das informações utilizadas para acompanhar prazos, quantidades, perdas e produtividade.
Avaliar as necessidades antes da implantação
Antes de colocar o sistema em funcionamento, a empresa pode elaborar uma lista com os principais problemas que deseja resolver.
Por exemplo:
-
dificuldade para localizar ordens atrasadas;
-
falta de visibilidade sobre quantidades produzidas;
-
ausência de histórico;
-
dificuldade para controlar perdas;
-
falta de informação sobre paradas;
-
divergências entre materiais planejados e utilizados.
A partir dessa lista, fica mais fácil verificar quais recursos são realmente necessários.
O foco deve estar em escolher uma solução capaz de acompanhar o processo produtivo de forma organizada, oferecendo informações suficientes para entender o que acontece no chão de fábrica e apoiar o planejamento das próximas produções.
Perguntas frequentes
O que é um sistema de controle de produção?
É uma solução utilizada para organizar e acompanhar Ordens de Produção, etapas, quantidades, tempos, materiais e perdas durante a fabricação.
É possível acompanhar a produção em tempo real?
Sim. Com registros atualizados durante a execução, é possível consultar o andamento das ordens, quantidades produzidas, paradas e outras informações da fábrica.
Quais informações devem ser acompanhadas na produção?
Entre as principais estão quantidade planejada e realizada, tempo de produção, etapas, materiais utilizados, perdas, paradas e prazos.
Como identificar gargalos na fábrica?
É possível comparar tempos, volumes produzidos, ordens atrasadas e acúmulos entre etapas para localizar pontos que estão reduzindo o fluxo da produção.
Por que integrar produção e estoque?
A integração ajuda a verificar se existem materiais suficientes para executar as ordens e reduz o risco de interrupções causadas pela falta de componentes.